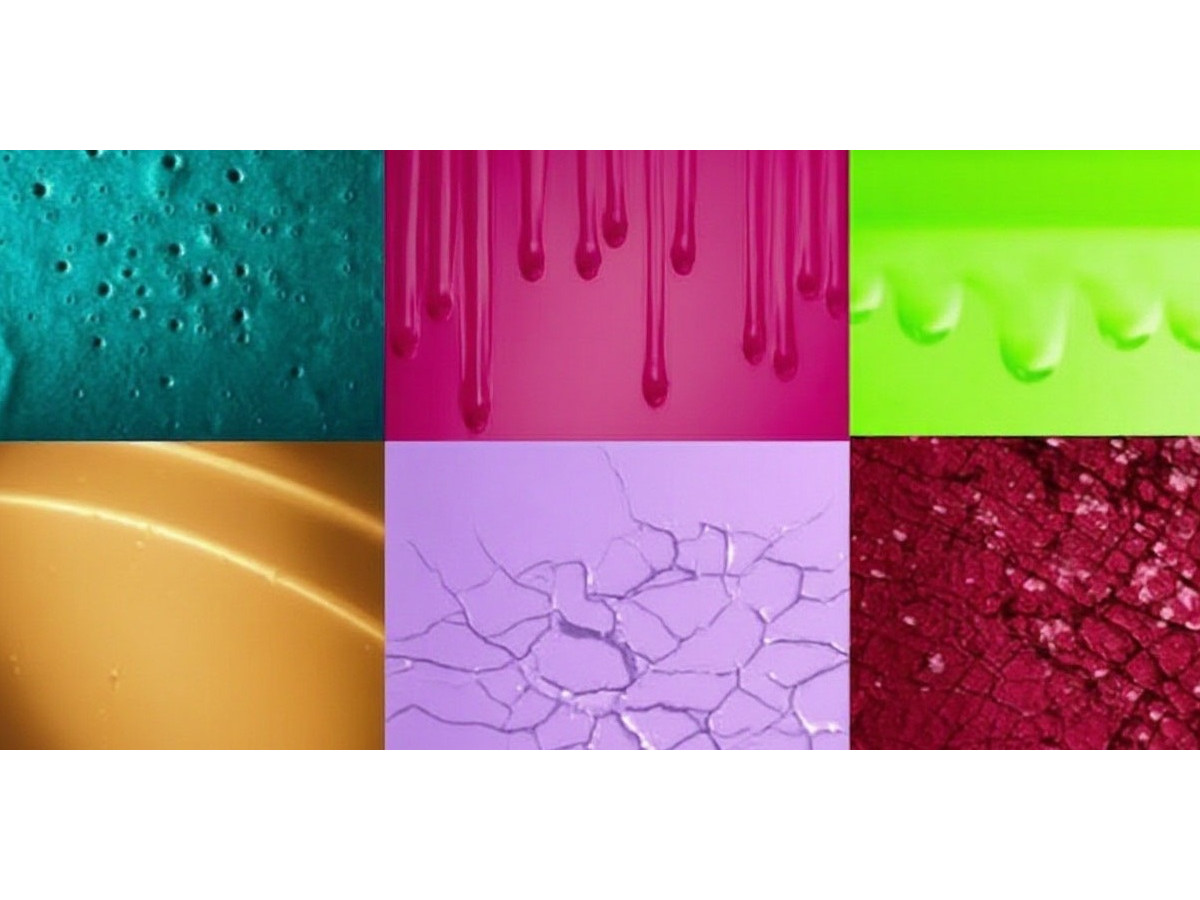
Почему появляются дефекты порошкового покрытия и как предотвратить брак
Порошковая окраска — надёжный и долговечный способ защиты металла, но даже при соблюдении технологии на покрытии могут появляться дефекты. Для мастера и технолога важно не просто «перекрасить», а понять причину брака и исключить её в будущем. В этой статье разберём 6 ключевых причин дефектов и дадим понятные способы их устранения и профилактики. Материал ориентирован на практику: без лишней теории, с конкретными шагами, которые можно внедрить на участке уже сегодня.
Причина 1. Некачественная подготовка поверхности
Это самая частая причина брака. Если на металле остались следы масла, ржавчины, окалины, старой краски или пыли, адгезия будет слабой, и покрытие начнёт отслаиваться или пузыриться.
Типичные дефекты: отслоение, пузыри, плохая адгезия, кратеры.
Как устранить
- Провести повторную очистку. Если деталь уже покрыта, её нужно полностью снять пескоструем или химическим смывом, затем обезжирить.
- Проверить качество обезжиривания. Простой тест: капля воды должна растекаться ровным слоем, а не собираться в шарики. Если собирается — поверхность ещё жирная.
Профилактика
- Строго соблюдать этапы подготовки: обезжиривание → промывка → активация (если требуется) → фосфатирование/хроматирование (по техкарте) → сушка.
- Контролировать чистоту ванн и растворов. Менять или корректировать состав по регламенту, не допускать накопления шлама и масел.
- Использовать чистые салфетки и перчатки. Даже отпечатки пальцев могут стать причиной кратеров.
Кейс. На участке было: после окраски на 15% деталей появлялись пузыри и отслоения. Сделали: ввели обязательный тест «капля воды», добавили промежуточную промывку и контроль температуры обезжиривающего раствора. Результат: процент брака снизился с 15% до 2% за две недели, сократились повторные перекрасы и расход краски.
Причина 2. Избыточная влажность и конденсат
Влага на поверхности или в воздухе — прямой путь к дефектам: пузырям, проколам, плохой адгезии. Особенно это заметно в межсезонье и при резкой смене температур.
Типичные дефекты: пузыри, проколы, «апельсиновая корка», неравномерный блеск.
Как устранить
- Прогреть детали перед окраской. Если металл холодный, на нём образуется конденсат. Прогрев в сушильной камере 10–15 минут при 60–80 °C решает проблему.
- Удалить влагу сжатым воздухом. Продувка помогает убрать капли и снизить риск дефектов.
Профилактика
- Контролировать влажность в цехе. Оптимально — не выше 60%. При необходимости использовать осушители воздуха.
- Не вносить детали с улицы сразу в камеру напыления. Дать им акклиматизироваться в цехе минимум 30–60 минут.
- Проверять сжатый воздух. Влага в магистрали приводит к браку всей партии. Используйте фильтры-осушители и регулярно сливайте конденсат из ресиверов.
Причина 3. Нарушение температурного режима в печи полимеризации
Полимеризация — это «запекание» краски при строго заданной температуре и времени. Если температура ниже нормы, покрытие не набирает прочность; если выше — возможны пожелтение, пережог, потеря глянца.
Типичные дефекты: низкая твёрдость, липкость, пожелтение, разнотон, растрескивание.
Как устранить
- Проверить термодатчики и фактическую температуру. Используйте термопары или термокарандаши, чтобы убедиться, что деталь прогревается до нужной температуры.
- Скорректировать режим. Если покрытие липкое — увеличьте время или температуру. Если желтеет — снизьте температуру и/или время выдержки.
Профилактика
- Вести журнал режимов. Фиксируйте температуру, время и тип краски для каждой партии.
- Регулярно калибровать датчики. Раз в 3–6 месяцев проводите поверку и корректировку.
- Учитывать массу изделия. Толстостенные детали прогреваются дольше — им нужно больше времени в печи.
Причина 4. Загрязнение оборудования и материалов
Даже небольшое количество постороннего мусора, пыли или остатков другой краски может испортить покрытие: появятся включения, точки, разнотон.
Типичные дефекты: включения, точки, «песок» на поверхности, разнотон.
Как устранить
- Очистить оборудование. Продуйте пистолеты, бункеры, циклоны и шланги. При смене цвета — тщательно вычистить все узлы.
- Заменить фильтры. Грязные фильтры пропускают пыль в камеру напыления.
Профилактика
- Соблюдать порядок смены цвета. Используйте отдельные бункеры или проводите полную очистку линии.
- Поддерживать чистоту в камере напыления. Регулярная уборка, контроль запылённости, чистые полы и стены.
- Хранить краску в герметичной таре. Не допускайте попадания влаги и пыли в мешки и коробки.
Причина 5. Несовместимость материалов и неправильный подбор системы
Не все грунты, краски и лаки совместимы между собой. Если нанести неподходящий грунт или финиш, покрытие может отслаиваться, мутнеть или терять адгезию.
Типичные дефекты: отслоение между слоями, помутнение, потеря блеска, растрескивание.
Как устранить
- Сменить систему материалов. Используйте рекомендованные производителем сочетания грунт–краска–лак.
- Сделать тестовые выкрасы. Перед запуском партии проверьте адгезию на образце.
Профилактика
- Работать по техническим картам производителя. В них указаны совместимые материалы и режимы.
- Не смешивать продукты разных производителей без согласования. Даже похожие по названию краски могут иметь разный химический состав.
- Фиксировать номер партии. Разные партии могут незначительно отличаться по оттенку и свойствам.
Причина 6. Ошибки при напылении и неравномерное покрытие
Если слой слишком тонкий или толстый, неравномерный, с «пробелами» или наплывами, покрытие будет непрочным и некрасивым.
Типичные дефекты: разнотон, наплывы, «сухое» напыление, проколы, низкая твёрдость.
Как устранить
- Отрегулировать параметры напыления. Проверьте напряжение, ток, расстояние до детали, подачу порошка.
- Перекрасить проблемные участки. Если слой слишком тонкий — нанесите дополнительный слой; если толстый — снимите и нанесите заново.
Профилактика
- Настроить пистолеты и транспортёр. Стабильная подача порошка и равномерное движение деталей — залог качественного покрытия.
- Контролировать толщину слоя. Используйте толщиномер: оптимальная толщина обычно 60–120 мкм (уточняйте по техкарте).
- Обучить операторов. Регулярные тренинги и чек-листы помогают избежать типовых ошибок.
Практические советы для быстрого контроля качества
Чтобы минимизировать брак, внедрите на участке простые контрольные точки:
- Перед окраской: тест «капля воды» + визуальный осмотр на отсутствие пыли и влаги.
- Во время напыления: контроль толщины слоя (толщиномер) и равномерности покрытия.
- После печи: проверка твёрдости (тест ногтем или карандашом), адгезии (решётчатый надрез), блеска и цвета.
- Раз в смену: проверка температуры печи термокарандашом или термопарой.
Эти действия занимают 5–10 минут, но позволяют выявить проблему до того, как будет испорчена целая партия.
Как выстроить систему контроля на участке
- Чек-лист на каждую смену. Включите пункты по подготовке, напылению и полимеризации.
- Журнал дефектов. Фиксируйте тип брака, дату, партию краски и возможные причины.
- Образцы-эталоны. Храните выкрасы по каждому цвету и типу покрытия.
- Регулярные аудиты. Раз в неделю проверяйте чистоту оборудования, состояние фильтров и параметры печи.
- Обратная связь с поставщиком. Если брак повторяется — присылайте фото, описание и номера партий. Это поможет быстрее найти причину.
Вывод
Дефекты порошкового покрытия редко возникают из‑за «плохой краски». Чаще всего причина — в нарушении технологии на одном из этапов: подготовка, влажность, температура, загрязнение, несовместимость материалов или ошибки напыления. Системный подход, контрольные точки и простые тесты позволяют свести брак к минимуму и экономить время, материалы и деньги.
Если столкнулись с браком — пришлите описание проблемы: поможем подобрать решение и материал.
дефекты порошковой краски,
брак порошкового покрытия,
устранение дефектов окраски,
профилактика брака,
технология порошковой окраски,
подготовка поверхности,
полимеризация краски