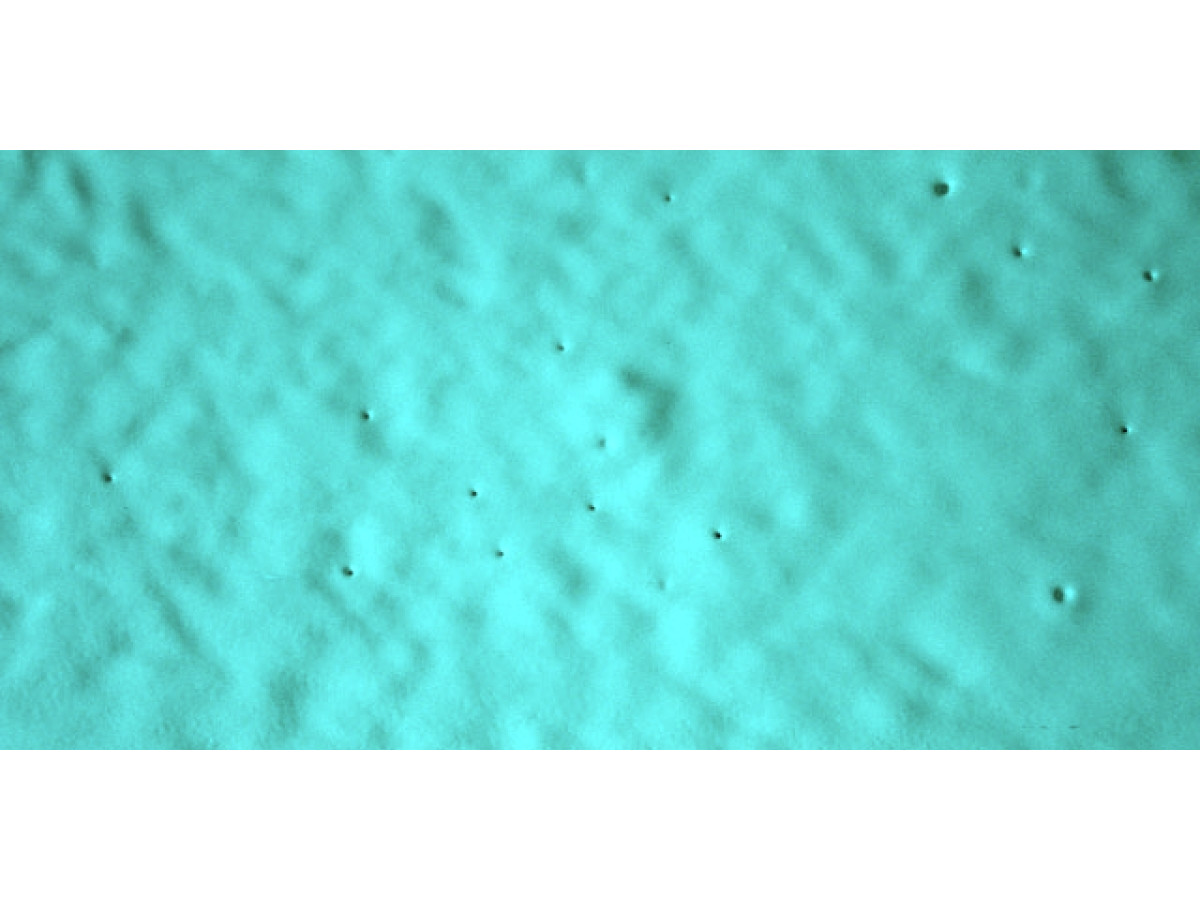
Кратеры и сорность на порошковом покрытии: разбираем дефекты по фото и устраняем на участке
Ниже — разбор дефектов с ваших фото: слева — кратеры и пузырение, справа — выраженная сорность. Даём точные причины, быстрые способы устранения и меры профилактики, которые реально внедрить в смену.
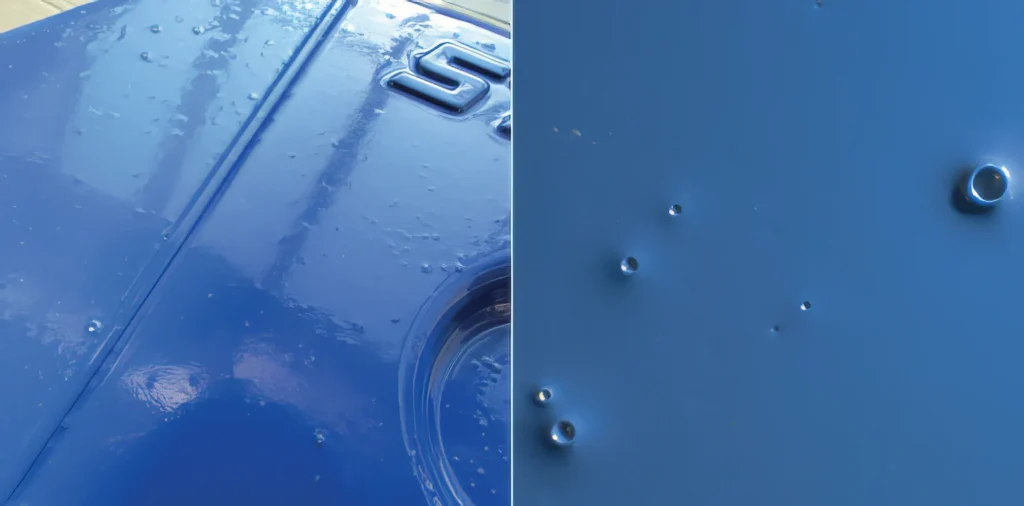
Дефект слева: кратеры и пузырение
Как выглядит: округлые углубления («оспины»), местами — вздутия и мелкие пузыри; на синем фоне особенно заметны перепады глянца.
Что это значит: нарушено смачивание расплава, в слое остались газовые включения, которые не успели выйти до отверждения.
Основные причины
- Остаточная влага на поверхности. Металл внесли с холода, на нём образовался конденсат; либо промывка не была высушена.
- Следы масел, силиконов, СОЖ. Даже микроплёнка силикона даёт «рыбий глаз» и кратеры.
- Загрязнённый сжатый воздух. Капли масла и влага из магистрали попадают в камеру напыления.
- Поры в литом/оцинкованном металле. При нагреве из пор выходит газ, образуя пузыри.
Как быстро устранить
- Снять покрытие пескоструем или смывкой, обезжирить, просушить.
- Прогреть детали 10–15 минут при 60–80 °C перед напылением — это убирает конденсат и снижает риск пузырей.
- Проверить и заменить фильтры-осушители на линии сжатого воздуха; слить конденсат из ресивера.
Профилактика
- Тест «капля воды»: на чистой поверхности капля должна растекаться, а не собираться в шарик. Если собирается — есть следы масел/силикона.
- Контроль температуры и влажности в цехе: оптимально ≤60% влажности, стабильная температура.
- Регулярная ревизия магистрали сжатого воздуха: фильтры тонкой очистки и осушители менять по регламенту.
Дефект справа: сорность и включения
Как выглядит: «бугорки», точки, вкрапления, шершавость; на синем глянце дефекты особенно заметны.
Что это значит: в расплав попали посторонние частицы, которые не растворились и не вытекли при растекании.
Основные причины
- Загрязнённый порошок. В тару попала пыль, волокна, комки; порошок не просеян.
- Пыль в камере напыления. Сквозняки, грязная спецодежда, волокна с соседнего участка.
- Загрязнение оборудования. Остатки другой краски, крошки в бункере, изношенные фильтры.
- Статическое притяжение пыли. При низкой влажности пыль сильнее прилипает к деталям и слою.
Как быстро устранить
- Просеять порошок через сито (допустимый остаток 0,5–1,0%).
- Продуть и очистить камеру напыления, бункеры, циклоны, шланги; заменить фильтры.
- Перекрасить партию после наведения чистоты и проверки порошка.
Профилактика
- Входной контроль порошка: проверять на комки, посторонние включения, влажность.
- График уборки камеры напыления: ежедневно — продувка и сухая уборка, еженедельно — влажная уборка пола и стен.
- Контроль спецодежды: антистатические костюмы, бахилы; исключить ворсистые ткани рядом с камерой.
Чек‑лист на смену: как поймать проблему до брака
Внедрите 5 быстрых контрольных точек — они занимают 5–10 минут, но экономят часы перекрасов:
- Перед подготовкой: тест «капля воды» на образце детали.
- После сушки: визуальный осмотр на отсутствие конденсата и пыли.
- Перед напылением: проверка фильтров и осушителей сжатого воздуха.
- При смене цвета: продувка бункера, циклона, шлангов; при необходимости — просеивание порошка.
- После печи: осмотр на сорность и кратеры; при сомнениях — тест адгезии (решётчатый надрез).
Практический кейс: снизили сорность и кратеры с 12% до 2% за 10 дней
На участке было: стабильно 10–12% брака по сорности и кратерам; операторы жаловались на «мусор» и «оспины», перекрасы съедали до 15% нормы краски.
Сделали:
- Ввели тест «капля воды» и обязательный прогрев деталей 10 минут при 70 °C.
- Заменили фильтры на линии сжатого воздуха, добавили осушитель, стали сливать конденсат каждую смену.
- Начали просеивать порошок при каждой смене цвета, ввели журнал состояния бункеров.
- Усилили уборку камеры напыления: ежедневная продувка, еженедельная влажная уборка.
Результат: за 10 дней процент брака снизился до 1,5–2%, расход краски на перекрасы упал на 12%, сократились простои линии.
Вывод
Кратеры и сорность — не «случайный брак», а следствие конкретных нарушений: влаги, масел, пыли и несоблюдения регламентов. Устранять их эффективнее всего системно: через контрольные точки, простые тесты и чёткие инструкции для смены.
кратеры порошковая краска,
сорность покрытия,
дефекты порошкового покрытия,
устранение дефектов окраски,
профилактика брака,
контроль качества окраски,
брак порошковой краски,
сорность и кратеры,
причины дефектов окраски