Как снизить себестоимость порошковой покраски: реальные рычаги без потери качества
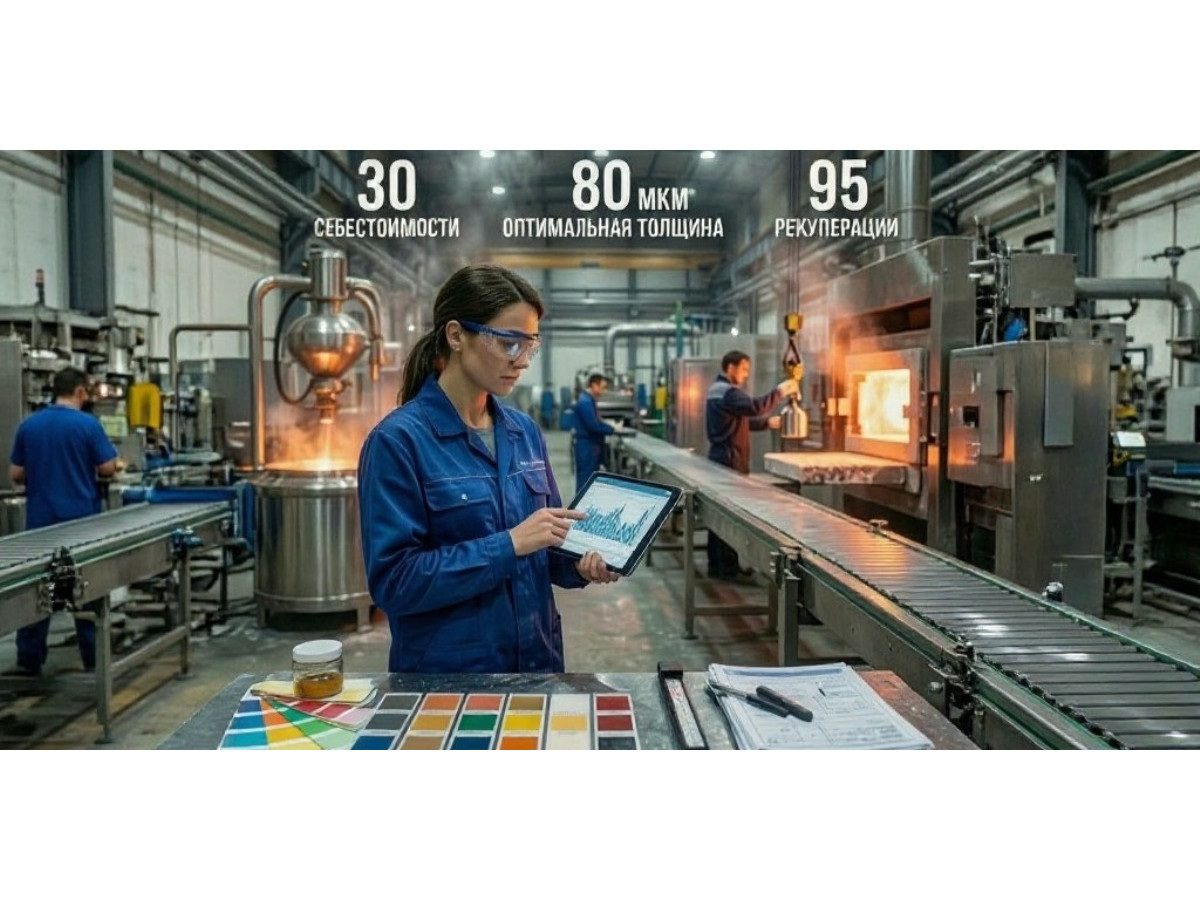
Себестоимость порошковой покраски складывается из четырёх статей: краска, энергия, подготовка поверхности и брак. Средний участок тратит на краску 25–35% бюджета, на электроэнергию — 20–30%, ещё 10–20% «съедает» химия подготовки, и до 15% может уходить на переделки. Разберём, где реально можно срезать расходы без потери качества покрытия, а где экономия оборачивается рекламациями и повторной окраской.
С чего начать: посчитайте реальную себестоимость 1 м²
Прежде чем что-то оптимизировать, разложите стоимость покраски по компонентам. Для типового расчёта возьмите месяц работы и поделите все затраты на окрашенную площадь:
- Краска: вес израсходованного порошка (с учётом потерь) × цена за кг ÷ окрашенные м²;
- Энергия: показания счётчиков печи полимеризации, конвейера, компрессора за период;
- Химия подготовки: обезжиривание, травление, фосфатирование или нанос — расход реагентов на м²;
- Труд: зарплаты операторов с налогами ÷ выработка;
- Брак: стоимость переделки (повторный прогон через камеру — это двойной расход энергии и труда).
Только после такой раскладки видно, где у вас дыра. Часто оказывается, что «дорогая краска» — не главная статья, а печь, работающая вполсилы при двух изделиях в садке, съедает больше денег, чем перерасход порошка.
Снизьте расход краски: толщина покрытия и укрывистость
Не красьте «с запасом»
Самая частая причина перерасхода — нанесение толще, чем требует ГОСТ или техусловия заказчика. Для декоративных покрытий обычно достаточно 60–80 мкм, для антикоррозионной защиты с цинконаполненным грунтом — 120–160 мкм суммарно. Каждый лишние 20 мкм — это примерно +20–25% к расходу порошка на тот же метраж.
Пример: участок красит 10 000 м² в месяц. При нормативе 10 г/м² (70 мкм) нужно 100 кг порошка по 400 ₽/кг — 40 000 ₽. Если оператор «для надёжности» кладёт 13 г/м², месяц обходится в 52 000 ₽. Годовой перерасход — 144 000 ₽ только на одном этом.
Контролируйте толщину толщиномером на каждом типовом изделии — в начале смены, после смены цвета и после каждой замены партии порошка. Заведите простую таблицу замеров: это дисциплинирует операторов лучше любых инструкций.
Считайте не цену за килограмм, а цену за м² покрытия
Порошки отличаются укрывистостью и насыпной плотностью. Дешёвый порошок по 300 ₽/кг, который нужно класть 100 мкм, может обойтись дороже качественного по 450 ₽/кг с укрывистостью, позволяющей 60 мкм. Считайте стоимость покрытия одного квадратного метра, а не упаковки. Попросите у поставщика техкарту и проверьте реальный расход на пробной партии — заявленные характеристики часто не совпадают с практикой на вашем оборудовании.
Настройте электростатику и факел распыла
Правильно настроенный пистолет наносит равномерно с первого раза:
- проверьте напряжение и ток заряда по паспорту установки — изношенные электроды и грязный распылитель дают «пятнистый» факел, и оператор интуитивно увеличивает расход;
- выставьте расход воздуха под факел узкого конуса для плоских деталей и более широкий — для профильных;
- держите расстояние 20–30 см от сопла до изделия: ближе — перерасход и «кипение» слоя, дальше — слабый заряд и плохое удержание порошка.
Рекуперация: верните до 95% порошка в оборот
Если вы работаете «на выхлоп» — краска уходит в фильтры и на выброс — вы платите дважды: за порошок и за утилизацию. Рекуперационная система возвращает непригоревший порошок в цикл.
Даже простейшая схема с циклоном и просеиванием даёт возврат 70–90% порошка. Полноценная система с виброситом и дозатором — до 95–98% для однотонных серий. Окупаемость такой установки на участке с расходом 500 кг порошка в месяц — обычно меньше года.
Важно: рекуперат смешивайте со свежим порошком в пропорции не более 30–50% по рекомендации производителя краски и обязательно просеивайте — комки и мусор в рециклате приводят к «шагреню» и кратерам, то есть к браку.
Экономия на энергии: печь полимеризации
Печь — главный потребитель электричества на участке. Что работает:
- Полная загрузка садки. Печь при двух изделиях в объёме расходует почти столько же энергии, сколько при полной загрузке. Планируйте партии: копите объём, запускайте печь реже, но полностью заполненной. Переход на «накопительный» режим вместо «по мере поступления» снижает удельный расход энергии на 30–50%.
- Правильный режим полимеризации. У каждого порошка есть окно: температура и время. «Держать 200 °C час, чтобы наверняка» — перерасход и риск перегрева покрытия (пожелтение белого, снижение блеска). Проверьте фактическую температуру на детали термокраской или термопарой — нередко термопарой в печи показывает 190, а на изделии в дальнем углу только 165 °C, из-за чего время выдержки задают с запасом. Выровняйте температурное поле — и выдержку можно сократить до паспортной.
- Сокращение цикла. Для деталей с тонкой стенкой (лист 1–2 мм) полимеризация завершается за 10–15 минут при 180–200 °C. Массивные детали требуют больше — но и для них помогает ступенчатый нагрев и рациональная подвеска: чем плотнее детали «смотрят» факелом горелок, тем быстрее печь выходит на режим.
- Утепление и герметичность. Проверьте уплотнения дверей, состояние обшивки. Неплотная дверь — это не только энергия, но и пыль на покрытии.
Дополнительно: рекуперация тепла с вытяжной вентиляции и предварительный ИК-нагрев дают дополнительную экономию, но это уже инвестиции с окупаемостью 1–3 года — считайте по своим объёмам.
Подготовка поверхности: где нельзя экономить, а где можно
Самая дорогая ошибка на участке — «сэкономить» на подготовке. Плохое обезжиривание и остатки окалины дают отслоение, пузыри и кратеры, а переделка партии стоит в разы больше, чем сэкономленная ванна химии. Оцинковку и алюминий, конструкции с прокатной окалиной — только по полной технологической цепочке.
При этом оптимизировать подготовку можно:
- Согласуйте с заказчиком класс подготовки. Для внутренних декоративных изделий не нужна конверсия по максимальному классу — достаточно обезжиривания и пассивации. Не покрывайте дважды то, что должно покрываться один раз.
- Грануляция дроби и абразива. Струйная очистка отработанным, «засаленным» абразивом увеличивает время обработки и оставляет следы — следствие брака на покраске.
- Правильная концентрация растворов. Работайте по контрольным титрам, а не «на глаз»: передозировка химии — прямые деньги в канализацию, плюс коррозия оборудования.
- Сушка. Деталь должна входить в камеру сухой и без следов солей — капли воды на горячей детали дают точечные дефекты.
Планирование окраски: цветовые переходы и партии
Каждая смена цвета — это чистка камеры, продувка пистолетов, потеря 3–10 кг порошка и от 20 до 40 минут простоя. Если цех красит «вразнобой» — белый, потом чёрный, снова белый — потери только на переходах достигают 10–15% от общей производительности.
Правила планирования:
- Один день — одна-две группы близких цветов: от светлого к тёмному. Белый и светло-серый в начале смены, графит и чёрный — в конце.
- Серийные позиции объединяйте в партии. Мелкосерийка «по три штуки» убивает экономику: уйдёте на переходы больше, чем покрасите.
- Отдельные тракты или «дешёвую» камеру — под тёмные цвета, где остатки в фильтрах менее критичны.
Снизьте брак: самая выгодная статья экономии
Брак не виден в накладных, пока вы не посчитаете его отдельно. Один переделанный м² стоит как два-три обычных: порошок, энергия, труд, простой.
Типовые причины и профилактика:
- Кратеры и «рыбьи глаза» — силикон на деталях или в воздухе камеры. Введите правило: смазанные узлы подвесок обрабатываются вне камеры, руки — в нитриловых перчатках, на полу — только безсиликоновые составы.
- Отслоение — нарушение подготовки: остатки жира, окалины, влаги. Контролируйте качество воды (жёсткость, хлор) и промывку.
- Пузыри и «вскипание» — влага в сжатом воздухе. Осушитель и фильтры на линии воздуха — копеечная инвестиция по сравнению с партией брака.
- Неравномерный цвет — нестабильный режим печи и «залёжившийся» порошок. Храните порошок при +15…+25 °C, не держите вскрытую тару месяцами, ротируйте склад по принципу «первым пришёл — первым ушёл».
Внедрите чек-лист начала смены (давление воздуха, температура печи, толщина на тестовой детали, чистота подвесок) — и большинство дефектов ловится до окраски, а не после.
Мелкие резервы, которые в сумме дают много
- Подвески и крепёж: держатели правильной формы улучшают контакт «деталь — земля», снижают перерасход и «обратную ионизацию» (отталкивание порошка при слишком толстом слое). Чистите подвески регулярно — слой застывшей краски на крюках ухудшает заземление и стабильность нанесения.
- Оборотная тара и стеллажи для окраски «в спутнике» — больше деталей за один прогон печи.
- Автоматизация нанесения на серийных позициях: автомат с запрограммированным факелом стабильно кладёт нормативную толщину, не завися от смены оператора. Окупается при объёмах от нескольких сотен кг порошка в месяц.
- Договор с поставщиком: оптовая цена, возврат повреждённой тары, обмен непопулярных цветов на ходовые — всё это тоже снижение себестоимости.
Чего делать не стоит
Экономия, которая аукнется:
- покупка порошка «с рук» без сертификата и просроченного хранения — риск брака всей партии;
- отказ от подготовки поверхности — рекламации заказчика и репутационные потери дороже любой экономии;
- занижение толщины ниже требований заказчика — покрытие не пройдёт испытания и вернётся;
- отключение вентиляции и фильтров «чтобы сэкономить электричество» — санитарные штрафы и риск возгорания пыли в камере перекроют экономию стократно.
Пошаговый план на первый квартал
- Посчитайте фактическую себестоимость 1 м² по статьям — краска, энергия, химия, труд, брак.
- Внедрите контроль толщины покрытия и установите нормативы по каждому типу изделий.
- Проверьте режимы печи фактическим замером на детали и выровняйте температурное поле.
- Переведите планирование на партийный принцип: цвета по нарастанию темноты, серийные позиции группами.
- Просеивайте и возвращайте рекуперат в цикл (или внедрите рекуперацию, если её нет).
- Введите чек-лист смены и еженедельный разбор дефектов — брак начнёт падать с первого месяца.
Последовательное выполнение этих шести пунктов на типовом участке даёт снижение себестоимости покраски на 15–30% без вложений в новое оборудование — и это тот случай, когда порядок действий важнее самих мер: без расчёта базовой себестоимости вы будете оптимизировать вслепую.
рентабельность порошковой окраски,
оптимизация затрат на покраску,
повышение эффективности участка покраски,
снижение себестоимости производства,
бизнес-эффекты от оптимизации окраски