0 р.
Оформить заказ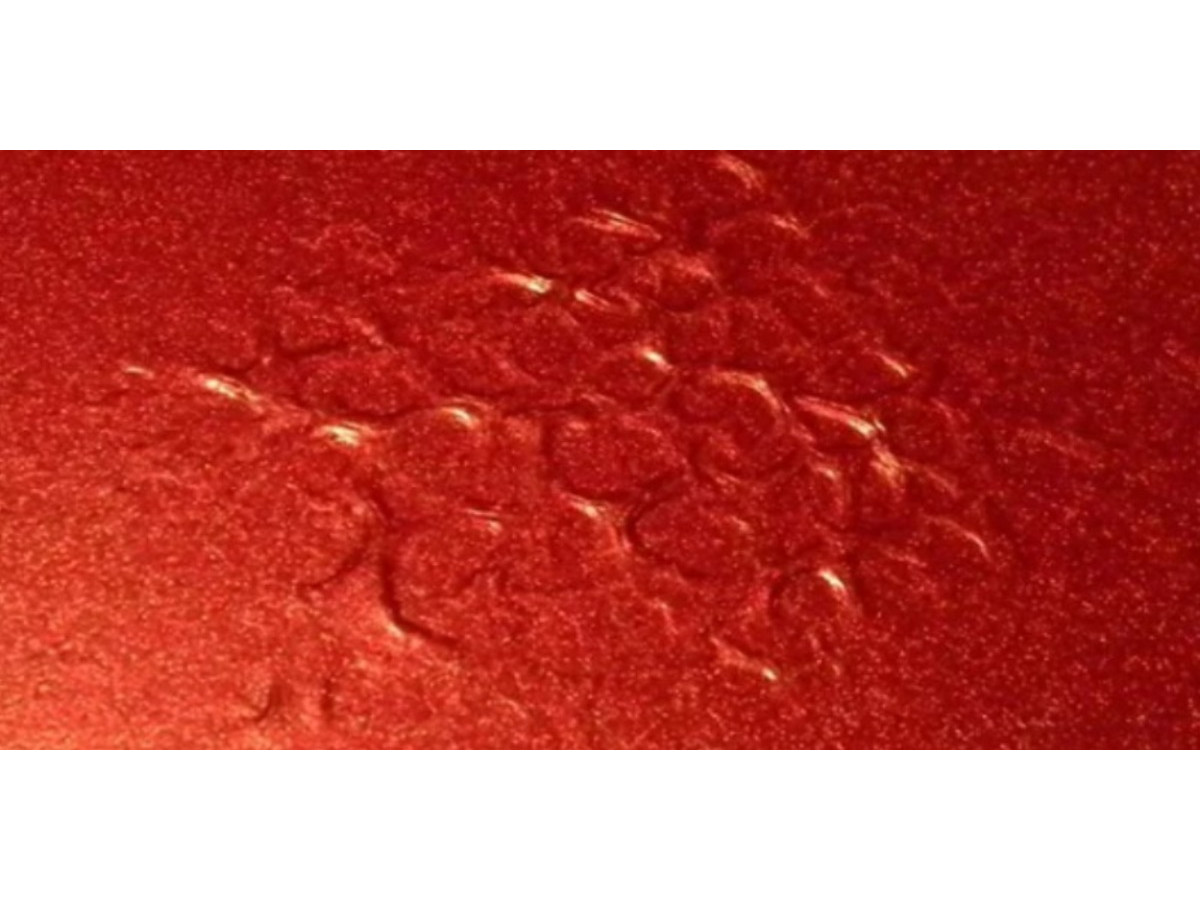
Представьте: партия ворот для коттеджного посёлка готова, упаковка, отгрузка — всё по графику. Через две недели клиент присылает фото: покрытие отходит пластами, металл ржавеет. Перекраска, логистика, штрафы по договору — и вместо прибыли цех получает убыток. Это и есть последствия низкой адгезии.
На практике «не липнет» почти всегда означает «не держится», и это не косметический дефект, а потеря защитных свойств покрытия. Отслоение может проявляться по‑разному:
Для бизнеса это прямые финансовые потери: повторная подготовка, перекраска, рекламации, срыв сроков. Для технолога — сигнал о сбое в одном из ключевых узлов технологии: подготовке поверхности, нанесении или полимеризации.
Адгезия — это сила сцепления покрытия с подложкой. В порошковой окраске она формируется в два этапа:
Важно понимать: адгезия — не «клей», а результат правильного взаимодействия технологии и материалов. Если один из этапов нарушен, покрытие будет держаться плохо, даже если визуально всё выглядит идеально.
В промышленности адгезию оценивают количественно:
Норма для качественного покрытия — 0–1 балл по решётчатым надрезам и усилие отрыва не менее 5–7 МПа.
Низкая адгезия — это всегда разрыв на границе «покрытие–подложка» либо внутри системы (например, между грунтом и финишем). Последствия выходят далеко за рамки внешнего вида:
Критично: плохая адгезия не исправляется «более толстым слоем» или «другой фактурой». Нужно устранять причину, а не маскировать симптом.
Вместо сухого перечня рассмотрим типичные ситуации, которые встречаются на производствах.
Загрязнения, которые не видно. На металле остаётся микрослой масла после штамповки или следы от перчаток. Визуально — чисто, но адгезия падает. Решение: контроль «белой салфеткой» и строгое обезжиривание.
Отсутствие конверсионного слоя. Особенно критично для уличных изделий: без фосфатирования или хроматирования адгезия ниже, а коррозионная стойкость резко падает. Решение: введение конверсионной обработки.
Нарушение временного окна. Между подготовкой и окраской прошло больше 24 часов — металл окислился. Решение: контроль времени и условий хранения.
Плохое заземление. Сопротивление цепи выше 1 МОм из‑за нагара на подвесках. Частицы плохо садятся, слой неравномерный, адгезия слабая. Решение: регулярная чистка и контроль сопротивления.
Неправильные параметры напыления. Слишком высокое напряжение даёт «обратную корону» и слабую адгезию. Решение: подбор режимов под тип краски и деталь.
Недопёк и перепёк. Покрытие либо мягкое (недопёк), либо хрупкое (перепёк). Решение: тепловое профилирование и контроль PMT (температуры металла).
Несовместимость материалов. Например, краска для стали на алюминии без специальной подготовки. Решение: подбор системы «грунт+финиш» под металл и условия эксплуатации.
Толстый слой и наплывы. В карманах и углах скапливается избыток порошка, который не спекается равномерно. Решение: контроль толщины (оптимально 60–120 мкм) и устранение зон избыточного напыления.
Влажность и температура в цехе. Высокая влажность рассеивает заряд, низкая — ухудшает смачивание. Решение: поддержание влажности 40–60% и контроль точки росы.
До 70% случаев плохой адгезии связаны именно с подготовкой. Даже идеальная печь и электростатика не спасут, если на металле остался микрослой масла или пыли.
Остатки масел и смазок. После штамповки и гибки на металле остаются следы СОЖ и масел. Визуально металл блестит, но адгезии нет. Решение: обезжиривание в ваннах или струйной мойке, обязательный контроль чистоты салфеткой.
Окалина и ржавчина. Особенно на горячекатаном прокате. Решение: абразивоструйная очистка (Sa 2.5) или химическая обработка.
Следы от рук и перчаток. Невидимый барьер для адгезии. Решение: работа в чистых перчатках, контроль контакта.
Отсутствие конверсионного слоя. Без фосфатирования или хроматирования адгезия ниже, особенно для уличных изделий. Решение: введение конверсионной обработки.
Длительный интервал между подготовкой и покраской. На открытом воздухе металл окисляется. Решение: контроль временного окна и условий хранения.
Влага на поверхности. Капли воды или конденсат мешают смачиванию. Решение: обязательная сушка при 60–80 °C.
Практический совет: «правило белой салфетки» — после подготовки салфетка должна оставаться чистой. Если есть следы — подготовка недостаточна.
Электростатика отвечает за осаждение частиц на детали. Ошибки здесь приводят к неравномерному слою и слабой адгезии.
Плохое заземление. Сопротивление цепи должно быть ≤1 МОм. Частая проблема — нагар на подвесках и крюках. Решение: регулярная чистка и контроль сопротивления.
Неправильные параметры пистолета. Слишком высокое напряжение вызывает эффект «обратной короны» и «апельсиновую корку». Решение: подбор напряжения и тока под тип краски.
Влажность воздуха. При высокой влажности заряд рассеивается, осаждение ухудшается. Решение: поддержание влажности 40–60%, контроль точки росы.
Эффект Фарадея. В углах и карманах поле экранируется, слой тоньше. Решение: коррекция положения пистолета, использование трибостатики для сложных деталей.
Пример: на производстве кронштейнов для фасадов оператор «добивал» углы высоким напряжением — в результате обратная корона и слабая адгезия. Переход на трибостатику и снижение напряжения дал равномерное покрытие и адгезию 0 баллов по надрезам.
Полимеризация — это формирование прочной плёнки. Ошибки на этом этапе дают слабую адгезию даже при идеальной подготовке.
Недопёк. Температура металла ниже нормы (например, 165 °C вместо 180–200 °C) или время выдержки меньше требуемого. Покрытие мягкое, царапается ногтем, плохо держится. Решение: тепловое профилирование (PMT), контроль температуры на самой «медленно прогреваемой» точке детали.
Перепёк. Перегрев делает покрытие хрупким. Оно трескается и отслаивается при изгибе. Решение: контроль максимальной температуры и равномерности прогрева.
Неравномерный прогрев. Часто встречается на толстостенных или сложных деталях. Одни зоны недогреты, другие перегреты. Решение: профилирование по нескольким точкам, корректировка режима.
Ключевой момент: ориентироваться нужно на температуру металла (PMT), а не воздуха в печи.
Разные металлы требуют разных подходов:
Углеродистая сталь. Хорошо работает с полиэфирными и гибридными красками. Обязательна конверсионная обработка.
Оцинкованная сталь. Чувствительна к перегреву и требует специальных систем (низкотемпературные или с адгезионными добавками).
Алюминий. Требует отдельной линии подготовки (обычно хромат или цирконий) и совместимых красок. Прямая окраска без конверсии даёт слабую адгезию.
Нержавеющая сталь. Гладкая поверхность хуже держит покрытие. Решение: лёгкая абразивная обработка и подбор грунта.
Чугун и литейные сплавы. Пористость и газовыделение могут давать пузыри. Решение: дегазация, контроль толщины и температуры.
Даже при хороших материалах и оборудовании брак возникает из‑за «мелочей»:
Микроклимат. Влажность, температура, чистота воздуха. Решение: контроль параметров, фильтрация воздуха.
Чистота подвесок и крюков. Нагар и старая краска ухудшают заземление. Решение: регулярная очистка.
Организация потока. Перекрёстное загрязнение между участками. Решение: зонирование, отдельные линии для алюминия и стали.
Контроль качества. Отсутствие регулярных тестов (надрезы, MEK) приводит к накоплению брака. Решение: внедрение чек‑листов и периодических тестов.
Алгоритм диагностики за 1 рабочий день:
По результатам — точечное исправление: чаще всего проблема в подготовке или в режиме печи.
Кейс 1. Цех по производству ворот и ограждений: массовое отслоение на стальных секциях.
Бизнес: небольшой цех, 30–40 ворот в месяц, окраска в собственной камере.
Проблема: через 2 недели после отгрузки покрытие начало отслаиваться пластами. Клиент требовал компенсацию.
Диагностика: под отслоением — чистая сталь с лёгким масляным налётом, тест салфетки — серый след.
Причина: сбой в ванне обезжиривания (снижение концентрации из‑за редкой корректировки).
Решение: корректировка состава ванны, контроль концентрации, внедрение ежедневного теста салфетки.
Результат: брак устранён, адгезия 0 баллов по надрезам, рекламаций нет. Срок окупаемости вложений в контроль — 1 месяц за счёт отсутствия перекраски.
Кейс 2. Мастерская по окраске алюминиевых кронштейнов для фасадных систем.
Бизнес: мелкосерийное производство, окраска на аутсорсе, акцент на скорость.
Проблема: локальные пузыри, покрытие отходит с металлом.
Диагностика: PMT на кромках — 165 °C при норме 180 °C, эффект Фарадея.
Причина: неравномерный прогрев и тонкий слой в углах из‑за высокого напряжения пистолета.
Решение: изменение положения деталей в печи, снижение напряжения пистолета, добавление трибостатической насадки.
Результат: покрытие стало равномерным, адгезия стабильна, дефектов нет. Клиент отметил улучшение качества и увеличил объём заказов.
Кейс 3. Производство изделий из оцинкованной стали: шелушение покрытия на листах.
Бизнес: серийное производство вентиляционных коробов и кожухов.
Проблема: покрытие легко снимается ногтем, мягкий слой.
Диагностика: MEK‑тест — менее 30 протираний, PMT — 170 °C.
Причина: недопёк из‑за неверного режима печи (отсчёт времени с момента загрузки, а не с достижения нужной температуры металла).
Решение: переход на отсчёт времени по достижению PMT, профилирование.
Результат: MEK > 100 протираний, адгезия соответствует норме. Снижение брака с 12% до 1,5%, экономия на перекраске — более 300 тыс. рублей в квартал.
Низкая адгезия порошкового покрытия — не случайность, а следствие конкретной ошибки в технологии. Чаще всего причина кроется в подготовке поверхности, режиме полимеризации или параметрах электростатического нанесения. Системный подход — контроль по чек‑листам, регулярные тесты и тепловое профилирование — позволяет свести брак к минимуму.
Для стабильной адгезии достаточно трёх правил: