0 р.
Оформить заказ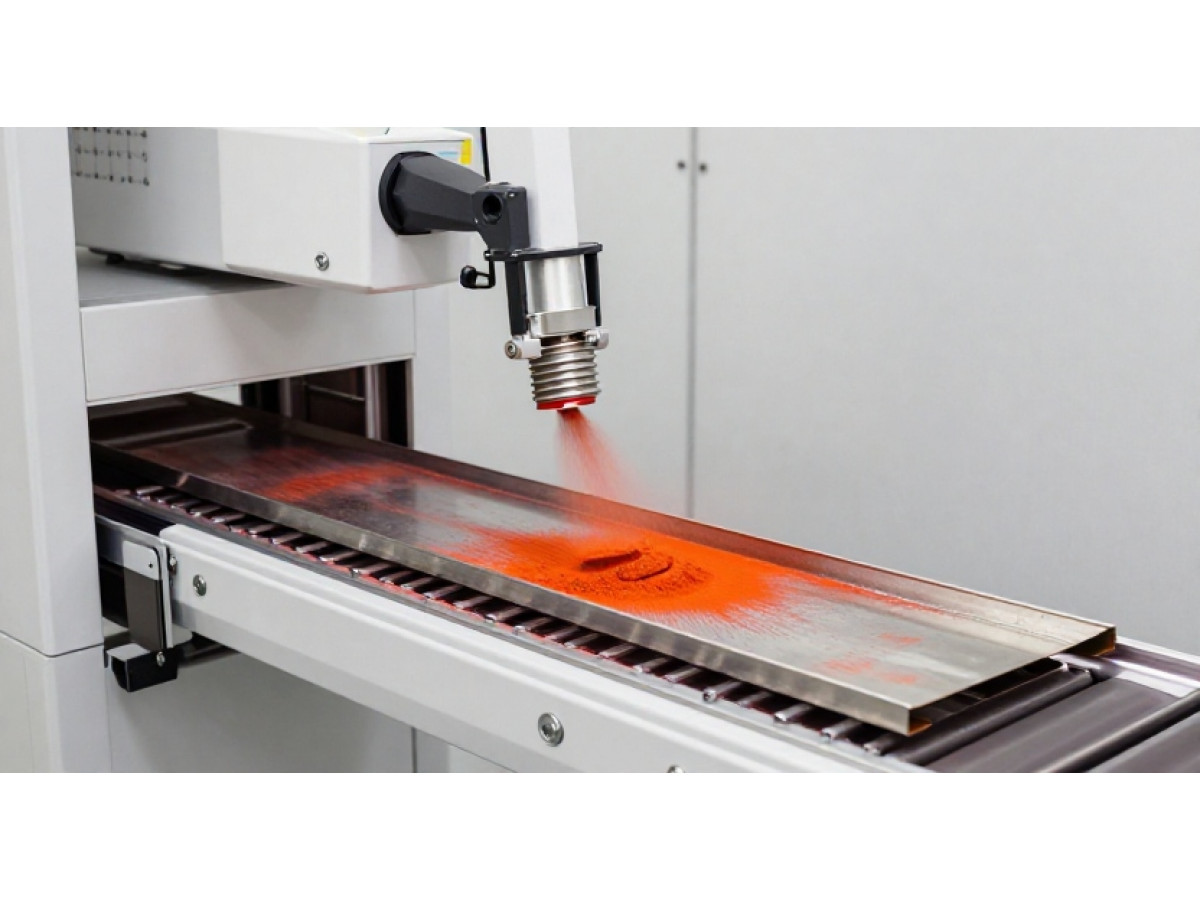
Тонкий профиль, труба с внутренними полостями, мелкая сетка и перфорированный лист требуют от маляра больше внимания, чем плоская деталь. Порошок может не попасть во внутренний угол, слой — получиться неравномерным, а выступающие кромки — наоборот, набрать избыточную толщину. В результате изделие выглядит пятнистым, хуже защищено от коррозии, а расход материала и стоимость работ растут.
Чтобы получить аккуратный результат без лишних затрат, важно учитывать конструкцию изделия, выбрать подходящие режимы напыления, продумать подвес и порядок окраски. Ниже — практические рекомендации по технологии и расчёту материала для профиля, труб, решёток и перфорированного металла.
Порошковая краска наносится электростатически: частицы получают заряд в пистолете и притягиваются к заземлённой детали. Для простых плоских поверхностей это удобная и эффективная технология. Но на изделиях со сложной геометрией электрическое поле распределяется неравномерно, а порошок стремится осесть прежде всего на участках, куда ему легче попасть.
Основные трудности возникают в нескольких зонах:
- Внутренние углы и узкие полости. Электрическое поле концентрируется на кромках, а в углублениях ослабевает. Из-за этого внешние грани покрываются быстрее, чем внутренние.
- Обратная сторона профиля, решётки или сетки. Передние элементы частично закрывают последующие, образуя «тень» — участок, на который порошок попадает хуже.
- Торцы и резаные кромки. Они могут остаться с тонким слоем или, наоборот, набрать слишком много материала при попытке компенсировать недостаток покрытия.
- Перфорация. Отверстия и перемычки меняют движение порошка и воздушного потока. При неудачном направлении распыления материал оседает преимущественно на одной стороне листа.
- Тонкие стенки и прутки. Они быстрее нагреваются и могут деформироваться при неподходящих режимах сушки или полимеризации.
- Сложные места подвеса. Крючки и контактные точки закрывают небольшой участок металла, а недостаточное заземление ухудшает перенос порошка.
Универсальной настройки пистолета, которая одинаково хорошо работает для трубы, мелкой сетки и фасадной кассеты, нет. Режим подбирают под геометрию, размер детали, тип порошка, установку и условия конкретной линии. Поэтому режимы напыления для сложных изделий начинают подбирать с пробного распыления на реальной детали, а не с попытки компенсировать все недостатки высоким напряжением.
Даже правильно выбранные режимы не исправят проблемы с подготовкой поверхности. Остатки масла, окалина, ржавчина, пыль и влага мешают адгезии и могут проявиться дефектами после полимеризации.
Перед нанесением покрытия стоит проверить:
1. Состояние поверхности. На изделии не должно быть масла, грязи, коррозии и остатков технологических жидкостей.
2. Качество сварных швов. Наплывы и острые заусенцы мешают получить ровный слой. Поры и загрязнения в швах могут стать источником дефектов.
3. Кромки после резки и перфорации. Заусенцы следует удалить: на них покрытие может выглядеть неровным, а острые выступы — оставаться с недостаточной защитой.
4. Чистоту полостей. Стружка и пыль способны вылететь во время окраски или полимеризации и испортить поверхность.
5. Заземление. Деталь должна надёжно контактировать с подвесом. Окрашенные или загрязнённые крючки периодически очищают.
6. Совместимость краски с задачей. Учитывают материал детали, условия эксплуатации, требования к внешнему виду и рекомендованный режим полимеризации для выбранного порошка.
Важно также учитывать материал основы. Оцинкованная сталь, алюминий и обычная сталь могут требовать разной подготовки. Если покрываются наружные конструкции, к подготовке и выбору системы покрытия предъявляют повышенные требования: дефект на фасадной детали быстро становится заметным и может привести к коррозии.
Порошковая покраска профиля часто вызывает трудности из-за длинных узких плоскостей, острых рёбер и внутренних углов. Особенно сложно прокрасить замкнутые или частично закрытые полости: электростатический заряд притягивает порошок к внешним граням, а внутренняя часть остаётся с более тонким слоем.
Для профильной трубы и других полых сечений важно заранее определить, какие поверхности действительно должны быть покрыты. Если полость открыта и подвержена влаге, коррозионной нагрузке или контакту с окружающей средой, недостаточное покрытие внутри может стать проблемой. Если конструкция предусматривает отверстия под дренаж или вентиляцию, их нельзя бездумно перекрывать толстым слоем краски.
Практические рекомендации:
- Начинайте окраску с участков, которые сложнее всего доступны: внутренних углов, обратных граней и торцов.
- Не направляйте пистолет строго в одну открытую грань полого профиля, если нужно покрыть его внутренние стенки.
- Перемещайте пистолет равномерно, сохраняя постоянное расстояние и перекрытие соседних проходов.
- При необходимости меняйте ориентацию детали или используйте несколько проходов с разных сторон.
- Не пытайтесь устранить непрокрас простым повышением подачи порошка: это может дать слишком толстый слой на внешних рёбрах и не решить проблему внутри.
- Проверяйте покрытие на пробной детали с тем же сечением, подвесом и ориентацией, что и серийное изделие.
У труб с открытыми торцами отдельно оценивают качество покрытия кромки и внутренней поверхности. Если важно получить равномерный внешний вид по всей длине, полезно наносить порошок не только с лицевой стороны, но и с противоположной, меняя ракурс. На производстве такие детали иногда подвешивают под небольшим углом или поворачивают между проходами.
Тонкая стенка чувствительнее к нагреву, чем массивная деталь. При выборе режима полимеризации ориентируются на рекомендации производителя порошка и фактическую температуру металла, а не только на показания термометра в печи. Избыточный нагрев или слишком длительная выдержка могут повлиять на внешний вид покрытия и геометрию изделия.
До запуска партии проверьте:
- не теряет ли профиль форму при нагреве;
- не касается ли он соседних деталей на подвесе;
- достаточно ли жёсткая оснастка для перевозки и загрузки;
- не закрывает ли подвес участки, которые должны быть окрашены.
Если профиль длинный, его нужно подвешивать так, чтобы он не провисал и не раскачивался при перемещении. Иначе расстояние от пистолета до поверхности будет меняться, а покрытие по длине может выйти неодинаковым.
При окраске труб и решёток соседние прутья перекрывают друг друга. В местах пересечения, за трубами и на обратной стороне конструкции образуются зоны, куда порошок попадает в меньшем количестве. Этот эффект называют экранированием, или «тенью».
Чтобы уменьшить его:
1. Планируйте порядок проходов. Сначала обрабатывайте труднодоступные и внутренние зоны, затем открытые поверхности.
2. Используйте несколько углов распыления. Один проход не должен быть направлен только на лицевую сторону. Изменение ракурса помогает покрыть боковые и обратные участки.
3. Учитывайте шаг элементов. Чем плотнее расположены прутья, тем важнее контролировать направление факела и ориентацию изделия.
4. Не размещайте детали слишком близко. Соседние изделия в камере тоже могут экранировать друг друга.
5. Проверяйте подвес в загруженном состоянии. Подвес и соседние детали иногда создают более сильную тень, чем сама геометрия изделия.
6. Контролируйте слой на пересечениях. В таких местах покрытие может как недополучить порошок, так и чрезмерно нарасти после дополнительных проходов.
Для решёток особенно важно учитывать обратную сторону: если её не обработать отдельным проходом или поворотом изделия, визуально аккуратная лицевая поверхность не гарантирует равномерное покрытие всей конструкции.
Порошковая окраска сетки и решёток требует особенно аккуратного подбора расстояния, направления распыления и подвеса. У сетки много тонких перемычек, поэтому она быстро создаёт экран для порошка. При окраске только с одной стороны передние проволоки могут получить достаточный слой, а задние — остаться почти без покрытия.
Для сетчатых изделий полезно:
- располагать сетку так, чтобы факел проходил через ячейки, а не только ударял в плоскость;
- наносить материал с обеих сторон или менять положение детали;
- избегать слишком плотной загрузки;
- контролировать качество заземления в нескольких точках, если конструкция крупная;
- проверять непрокрасы в местах пересечения проволок;
- делать пробный образец с таким же размером ячейки и диаметром проволоки.
Слишком мелкая ячейка затрудняет доступ порошка к задним участкам. При этом увеличение подачи без изменения траектории часто повышает расход, но не обеспечивает равномерного слоя. Если сетка должна иметь одинаковый вид со всех сторон, технологию проверяют именно по обеим сторонам изделия.
Покраска перфорированного металла зависит от размера отверстий, толщины листа, ширины перемычек и выбранной ориентации детали. Если распылять порошок только с лицевой стороны, края отверстий могут получить больше материала, чем внутренняя часть листа. При плотной перфорации часть поверхности оказывается экранирована перемычками.
Практический порядок работы:
- очистить отверстия от заусенцев и остатков обработки;
- проверить, нет ли стружки и загрязнения в перфорации;
- определить, должны ли быть окрашены обе стороны и кромки отверстий;
- подобрать угол распыления и траекторию по пробному листу;
- при необходимости покрывать лист с двух сторон или менять его ориентацию;
- контролировать накопление порошка на краях отверстий и узких перемычках.
Чем меньше отверстие и уже перемычка, тем меньше оснований полагаться на один прямой проход. Для декоративных панелей дополнительно учитывают вид с лицевой стороны: на поверхности с направленным рисунком важно сохранять одинаковый визуальный тон и фактуру по всей площади.
Если это крупная фасадная кассета или панель, проверяют не только плоскость, но и загнутые борта, углы, отбортовки и места крепления. Они могут окрашиваться иначе, чем основная поверхность.
Точные параметры зависят от пистолета, порошка, детали и условий нанесения. Поэтому не стоит переносить настройки с одной установки на другую без проверки. Рекомендации ниже помогают организовать подбор, но не заменяют технологическую карту оборудования и требования производителя порошковой краски.
Слишком близкое распыление может привести к локальному избытку порошка, неодинаковой толщине слоя и появлению дефектов. Слишком большое расстояние снижает эффективность переноса: частицы теряют скорость и хуже осаждаются на детали, а доля материала, проходящего мимо поверхности, увеличивается.
Поддерживайте рабочее расстояние постоянным. Для длинных профилей и крупных панелей особенно важно вести пистолет равномерно, без остановок у кромок и резких ускорений. Расстояние проверяют по инструкции к оборудованию, а рабочее движение отрабатывают на тестовой детали.
Высокое напряжение помогает частицам притягиваться к поверхности, но на сложной геометрии не всегда улучшает результат. В узких полостях и внутренних углах слишком сильное электрическое поле может усиливать осаждение порошка на внешних кромках и затруднять попадание в глубину. Это один из вариантов эффекта клетки Фарадея.
Если порошок плохо проникает во внутреннюю зону, технолог обычно проверяет не один параметр, а весь процесс:
- геометрию и ориентацию детали;
- заземление;
- напряжение и ограничение тока;
- расстояние до изделия;
- подачу порошка и воздуха;
- направление и скорость движения пистолета;
- способ загрузки и наличие экранирующих соседних деталей.
Нельзя считать низкое напряжение универсальным решением для каждого угла, как и повышать напряжение при любом непрокрасе. Режим подбирают методом коротких пробных проходов и оценивают уже после полимеризации.
Слишком высокая подача не всегда означает более толстый и равномерный слой. Избыток порошка может осесть на кромках, сорваться с детали или привести к неравномерной поверхности. Слишком низкая подача, наоборот, не даст нужного укрытия за один проход.
Скорость движения пистолета должна быть постоянной. Если оператор замедляется на торцах и углах, эти зоны могут получить больше материала, чем основная плоскость. Для повторяющихся изделий полезно соблюдать одинаковую траекторию и фиксировать удачные настройки в технологической карте.
Перед серийной покраской сложного изделия сделайте образец и оцените:
- равномерность цвета и фактуры;
- внутренние углы и обратную сторону;
- торцы и кромки;
- участки за перемычками и трубами;
- толщину слоя в доступных точках;
- результат после полимеризации.
Пробный выкрас особенно полезен, когда меняется партия порошка, конструкция подвеса, загрузка камеры или геометрия изделия.