0 р.
Оформить заказ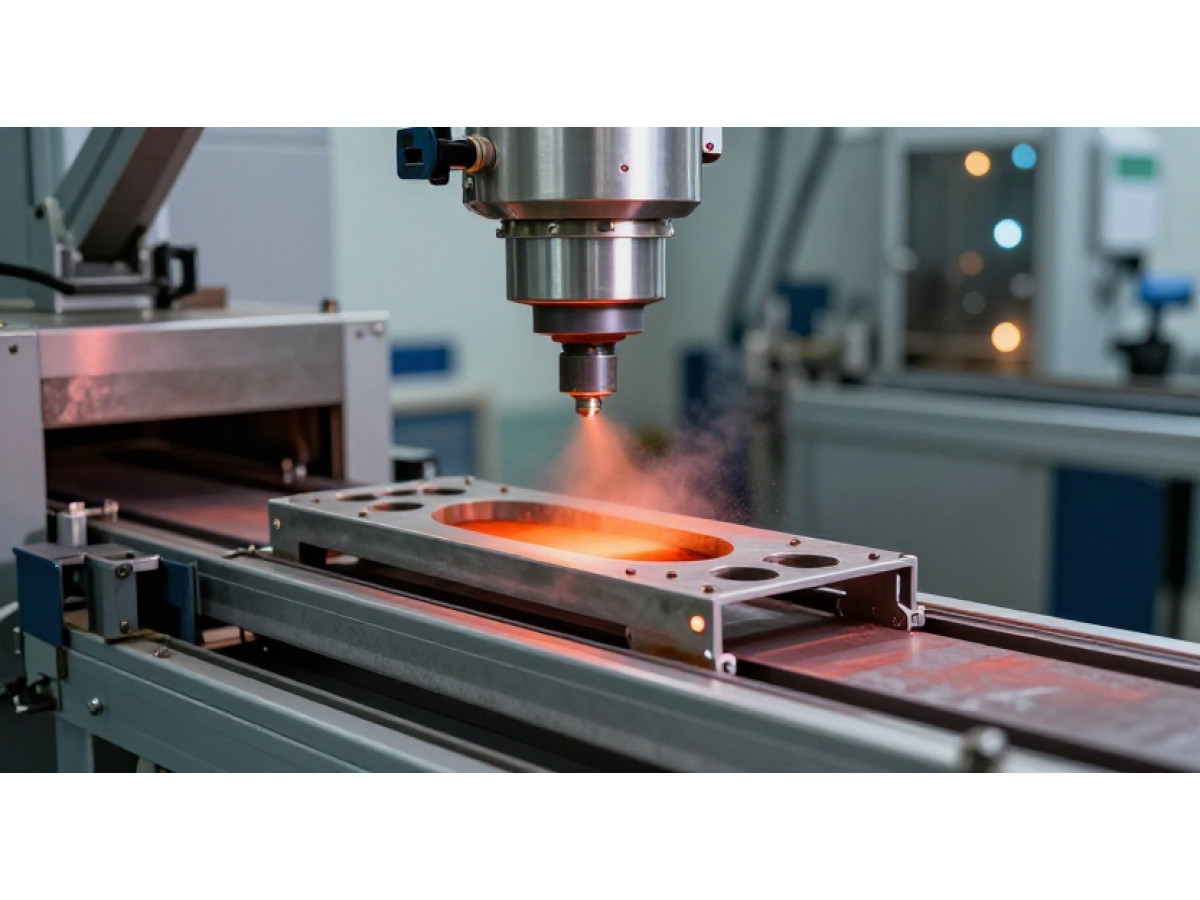
Порошковая окраска кажется простой: нанести сухой порошок на деталь и запечь её в печи. Но качественное, равномерное и долговечное покрытие получается только при согласованной работе всех этапов. Загрязнение металла ухудшает сцепление краски, неправильная настройка пистолета приводит к непрокрасам и неровной фактуре, а ошибка в режиме печи может вызвать потерю блеска, хрупкость или отслаивание.
В этой статье пошагово рассмотрена технология порошковой покраски — от подготовки поверхности до контроля готовой детали. Также разберём, какое оборудование для порошковой покраски требуется небольшому производству, откуда берутся распространённые дефекты и как системно находить их причины.
Порошковая краска состоит из полимерной основы, отвердителя, пигментов и функциональных добавок. В отличие от жидких материалов, она наносится в сухом виде. Частицы удерживаются на поверхности детали за счёт электростатического заряда или трибоэлектрического эффекта, а затем расплавляются и отверждаются при нагреве.
Технологический процесс включает три основных этапа:
1. Подготовка поверхности — удаление загрязнений и создание условий для прочного сцепления.
2. Напыление — равномерное нанесение порошка с контролем толщины и укрывистости.
3. Полимеризация — нагрев детали по режиму, рекомендованному производителем краски.
Для стабильного результата важно управлять не только каждым этапом отдельно, но и всем маршрутом: от хранения порошка до охлаждения окрашенного изделия.
Чаще всего проблемы с покрытием возникают не из-за самой краски, а из-за того, что металл недостаточно очищен или неправильно обработан. Даже визуально чистая деталь может оставаться покрытой маслом, окалиной, пылью или остатками технологических составов.
Перед окраской с поверхности удаляют масла, смазки, отпечатки пальцев, пыль и другие загрязнения. Для этого используют водные щелочные составы, специальные обезжириватели или растворители — выбор зависит от материала детали, вида загрязнения и состава технологической линии.
Обезжиривание может выполняться распылением, погружением или вручную. На производстве важно соблюдать концентрацию раствора, температуру ванны и время контакта. Если состав разбавлен сильнее нормы или загрязнён продуктами предыдущих операций, часть загрязнений останется на металле.
После химической обработки деталь обычно тщательно промывают. Остатки моющего средства способны вызвать дефекты при нагреве и ухудшить адгезию. Финальное ополаскивание чистой водой помогает снизить вероятность пятен и солевых отложений.
Дробеструй применяют для удаления окалины, ржавчины и старого покрытия, а также для формирования равномерного профиля поверхности. Абразивная обработка особенно полезна для стальных деталей сложной формы и изделий, которые будут эксплуатироваться в агрессивных условиях.
Эффективность зависит от нескольких параметров:
- типа и размера абразива;
- давления и расстояния до детали;
- времени обработки;
- состояния и чистоты дроби;
- геометрии изделия и доступа к его участкам.
Слишком гладкая поверхность может ухудшить механическое сцепление. Чрезмерно грубый профиль, напротив, затрудняет равномерное укрытие выступов и углублений: на острых кромках слой получается тоньше, а в глубоких впадинах возможны непрокрасы. После дробеструйной обработки необходимо удалить остаточную пыль — она мешает прилипанию порошка и может проявиться включениями в готовой плёнке.
Для повышения коррозионной стойкости и адгезии на металле формируют конверсионный слой. В зависимости от материала и требований применяют фосфатирование, циркониевую обработку и другие технологии предварительной подготовки.
Конверсионное покрытие особенно важно для изделий, которые работают на улице, контактируют с влагой или проходят испытания в солевом тумане. Оно помогает создать стабильную поверхность для окраски и снижает риск подплёночной коррозии.
Результат зависит от качества промывки и соблюдения инструкции к химическому составу. Неполное удаление остатков реагентов может привести к пятнам, пузырям и снижению сцепления. Для линии подготовки нужно контролировать концентрацию растворов, температуру, pH и качество воды — конкретные параметры задаются поставщиком химии и технологическим регламентом.
До напыления деталь должна быть сухой. Влага на поверхности или в полостях при нагреве превращается в пар и может вызвать проколы, поры и пузыри. Особое внимание уделяют трубам, сварным узлам, нахлёстам и закрытым профилям, где вода задерживается дольше.
После промывки изделие сушат в отдельной сушильной зоне или печи. До нанесения порошка важно также не допустить повторного загрязнения: использовать чистые перчатки, не складывать детали на пыльные поверхности и не касаться подготовленного металла голыми руками.
На участке нанесения краски порошок подаётся из бункера через систему подачи к пистолету. Поток воздуха переносит частицы на деталь, а камера напыления удерживает пыль и позволяет собирать остаток материала.
Задача оператора — добиться достаточного и одинакового слоя на плоскостях, кромках, в углублениях и труднодоступных зонах. На результат влияют электрические настройки, расход порошка, давление воздуха, расстояние до детали и скорость перемещения пистолета.
При электростатическом распылении частицы порошка заряжаются в пистолете, а заземлённая деталь притягивает их к поверхности. Метод подходит для большинства серийных задач и даёт высокую эффективность переноса материала.
Если заземление детали или подвески недостаточно надёжно, порошок осаждается неравномерно. Поэтому регулярно очищают крюки, проверяют контакт между подвеской и изделием и контролируют заземление. Толстый слой старого покрытия на подвесах способен ухудшать проводимость.
У электростатики есть ограничение: эффект клетки Фарадея. В глубоких выемках и внутренних углах электрическое поле может распределяться неравномерно, поэтому порошок хуже проникает в такие зоны. Повышение напряжения не всегда решает проблему: избыточная интенсивность поля мешает проникновению частиц и может усилить обратную ионизацию.
В трибозарядном пистолете частицы получают заряд при трении о внутренние элементы канала. Этот метод может быть полезен при окраске деталей со сложной геометрией, глубокими полостями и внутренними углами, поскольку позволяет уменьшить влияние некоторых электростатических эффектов.
Трибозаряд требует порошка, совместимого с таким способом нанесения, и корректного режима подачи. При выборе оборудования следует заранее убедиться, что производитель краски допускает работу выбранным методом.
Универсальных значений для всех красок и изделий нет. Начинать настройку нужно с технической документации на порошок и рекомендаций производителя оборудования. Затем режим подбирают на тестовой детали, оценивая укрывистость и толщину покрытия.
Проверяют:
- напряжение или режим зарядки;
- расход порошка;
- давление и распределение транспортного и распыляющего воздуха;
- диаметр и состояние сопла;
- расстояние от пистолета до изделия;
- скорость и траекторию движения;
- число проходов и способ обработки кромок.
Слишком большой расход порошка может дать избыточную толщину и неровную поверхность. Слишком сильный воздушный поток сдувает материал с детали или создаёт турбулентность. При слишком близком расположении пистолета слой может получиться неравномерным, а при чрезмерно большом расстоянии часть порошка теряется в камере.
Движение пистолета должно быть плавным и равномерным. Не следует задерживаться на отдельных участках и резко менять направление. Сначала обычно окрашивают труднодоступные зоны, а затем — основные плоскости. Для сложных деталей последовательность проверяют пробным нанесением.
Камера напыления порошковой краски ограничивает распространение порошковой пыли, поддерживает контролируемый воздушный поток и помогает возвращать неосевший материал в систему рекуперации. Для небольшого производства камера особенно важна: она улучшает санитарные условия, повышает повторяемость нанесения и снижает потери порошка.
При выборе камеры учитывают:
- габариты и форму деталей;
- производительность и планируемую загрузку;
- способ подачи воздуха и удаления пыли;
- тип фильтрации или рекуперации;
- возможность очистки при смене цвета;
- совместимость с системой подачи и пистолетами;
- требования к вентиляции и безопасности.
При окраске разных цветов необходимо учитывать остатки предыдущего порошка в камере, фильтрах, шлангах и пистолете. Если очистка выполнена не полностью, на новом покрытии могут появиться цветные точки и включения.
После напыления деталь отправляют в печь. Под действием тепла порошок плавится, растекается и проходит химическое отверждение. Если изделие не прогрелось до нужного режима или выдерживалось недостаточно долго, покрытие может остаться мягким, хрупким или плохо сцепляться с основанием.
Температура полимеризации порошковой краски указывается производителем в технической документации. Важно понимать, что режим обычно относится к температуре самого металла, а не воздуха в печи. Деталь должна прогреться, после чего начинается отсчёт требуемого времени выдержки — точный порядок следует сверять с инструкцией конкретного материала.
Массивные изделия нагреваются медленнее тонколистовых. На время выхода на нужную температуру влияют масса, толщина металла, форма детали, плотность загрузки и скорость движения по конвейеру. Если ориентироваться только на показания датчика воздуха, можно ошибочно считать, что изделие уже прошло полный цикл.
Для проверки используют термопары или специальные регистраторы температуры, закреплённые непосредственно на контрольной детали. Это помогает определить фактическую кривую нагрева и подтвердить, что металл достиг требуемых значений.
Недостаточный нагрев или короткая выдержка приводят к недоотверждению. Чрезмерный нагрев или слишком длинный цикл способны вызвать изменение оттенка, потерю блеска, ухудшение механических свойств и другие дефекты. Поэтому нельзя без проверки переносить режим одной краски на другую.
Периодическая печь подходит для небольших производств, единичных заказов и изделий разного размера. Детали загружают партиями, что удобно при переменной номенклатуре. Важно обеспечить равномерную циркуляцию воздуха и не перегружать камеру.
Конвейерная печь применяется при стабильном потоке изделий. Детали проходят через зоны нагрева с заданной скоростью. Такая схема увеличивает производительность, но требует точной настройки времени движения, температуры и загрузки.
Инфракрасные системы могут ускорять нагрев определённых изделий, однако результат зависит от геометрии и свойств поверхности. Сложные детали могут нагреваться неравномерно, поэтому режим необходимо подтверждать измерениями.
У печи должны быть исправные датчики, стабильная циркуляция воздуха и возможность контролировать фактическую температуру изделия. Плановое обслуживание включает проверку вентиляции, автоматики и средств измерения.
После полимеризации детали охлаждают в чистой зоне. Если сложить горячие изделия слишком плотно или поставить их на загрязнённую поверхность, можно повредить ещё не остывшее покрытие.
Состав линии зависит от объёма выпуска, габаритов изделий и требований к стойкости покрытия. Небольшому производству не всегда нужна автоматическая линия, но каждый участок должен обеспечивать повторяемость процесса.
Базовый комплект обычно включает:
- участок подготовки поверхности и оборудование для удаления загрязнений;
- систему сушки;
- камеру напыления с фильтрацией;
- порошковый пистолет и блок управления;
- бункер и систему подачи материала;
- систему подвеса и заземления деталей;
- печь полимеризации;
- приборы для контроля температуры и толщины;
- средства индивидуальной защиты и вентиляцию.
При подборе важно учитывать не только цену оборудования, но и доступность обслуживания, расходных материалов и запасных частей. Камера должна подходить под реальные габариты изделий, а печь — обеспечивать равномерный нагрев наиболее массивных деталей. Если планируется частая смена цветов, заранее оцените, сколько времени занимает очистка системы и сколько порошка теряется при переходе.
Для пробных запусков полезно подготовить контрольные образцы и вести журнал параметров: партия краски, настройки пистолета, температура металла, время выдержки, толщина покрытия и результаты осмотра. Это облегчает поиск причин дефектов и помогает воспроизводить удачный режим.