0 р.
Оформить заказ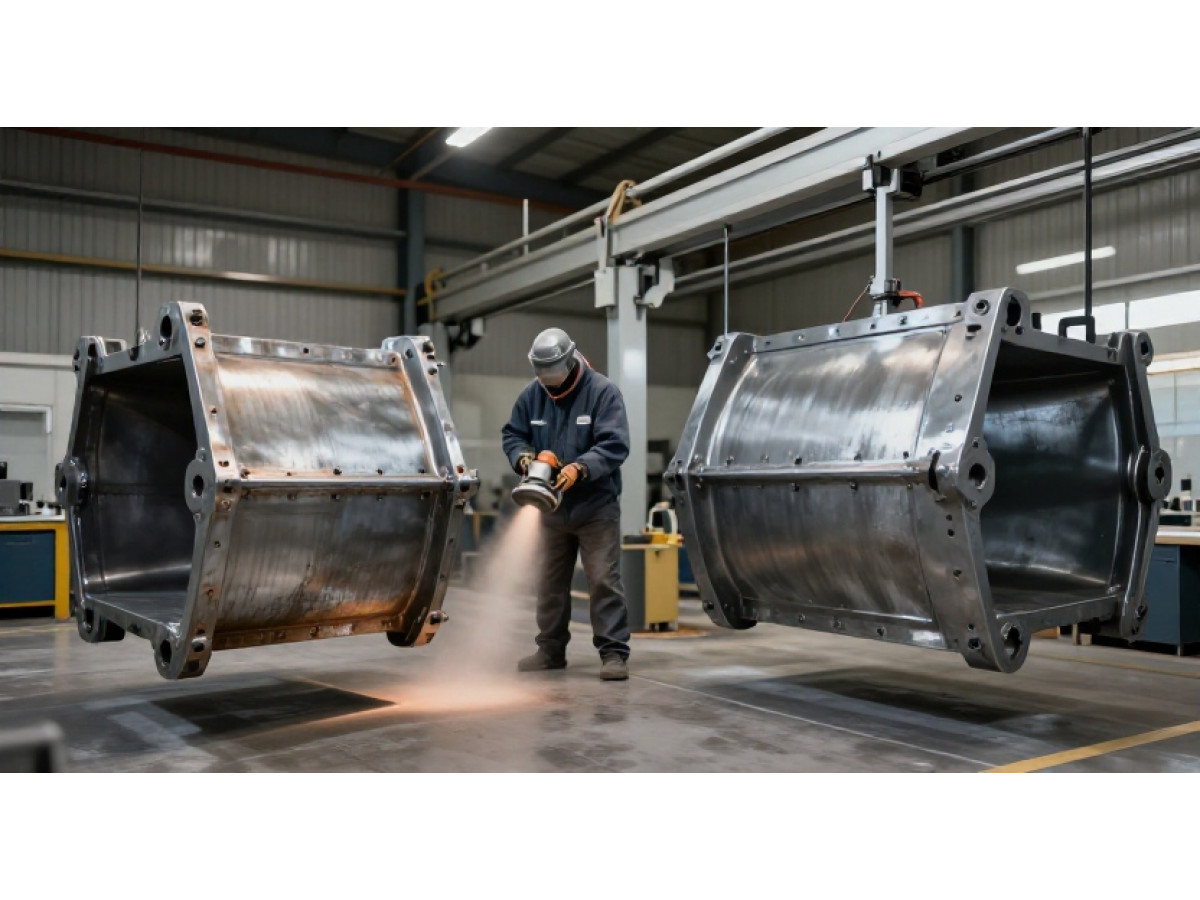
Порошковое покрытие часто выбирают за стойкость, аккуратный внешний вид и отсутствие жидкого растворителя в составе. Но даже качественная краска не исправит плохо подготовленную поверхность. Если на металле остались масло, ржавчина, пыль или влага, покрытие может лечь неравномерно, потерять сцепление и начать отслаиваться.
При этом не каждой детали нужен полный производственный цикл с многоступенчатой химической подготовкой. Требования зависят от металла, условий эксплуатации, геометрии изделия и цены ошибки. Для интерьерной полки и уличного ограждения подход будет разным.
В этой статье разберём, как устроена подготовка металла к порошковой покраске, какие операции нельзя пропускать, где можно сэкономить и как проверить результат до нанесения порошка.
Порошковая краска наносится на металл в виде сухого порошка, а затем запекается в печи. При нагреве частицы плавятся, растекаются и формируют сплошную плёнку. Чтобы она долго держалась, основание должно быть чистым, сухим и подходящим для выбранной системы покрытия.
Главная задача подготовки — создать условия для хорошей адгезии, то есть сцепления покрытия с металлом. Дополнительные задачи — удалить загрязнения и продукты коррозии, обеспечить равномерный внешний вид и, если это предусмотрено технологией, улучшить защиту от коррозии.
Плохо подготовленная поверхность может вызвать:
- отслоение краски вокруг сварных швов, отверстий и кромок;
- пузыри и кратеры;
- пятна и неоднородность блеска;
- проникновение влаги под покрытие;
- коррозию, развивающуюся под плёнкой;
- сколы при транспортировке или эксплуатации.
Важно понимать: адгезия зависит не только от подготовки. Имеют значение материал и состояние детали, свойства порошковой краски, толщина слоя, режим отверждения и условия эксплуатации. Если покрытие отходит, искать причину следует во всей технологической цепочке, а не автоматически менять марку краски.
Подготовка начинается не с дробеструйной установки, а с оценки детали. Перед запуском процесса ответьте на несколько вопросов:
1. Из какого металла изготовлено изделие? Сталь, оцинкованная сталь и алюминий требуют разных режимов и химических составов.
2. Есть ли ржавчина, окалина, старое покрытие или следы сварки?
3. Чем поверхность загрязнена? Масло, силикон, смазка, пыль и остатки технологических жидкостей удаляются по-разному.
4. Где будет использоваться изделие? В сухом помещении, на улице, в агрессивной среде или в зоне частого контакта с водой.
5. Каковы требования к внешнему виду и сроку службы?
6. Можно ли обрабатывать деталь абразивом или химией? Например, не повредит ли струйная обработка тонкие стенки и точные поверхности.
Чем выше риск коррозии и стоимость отказа, тем меньше оснований упрощать подготовку. Для ответственных наружных изделий экономия на очистке и конверсионной обработке может обернуться повторной окраской или заменой детали.
Обезжиривание перед порошковой окраской необходимо, если на поверхности есть масла, смазка, следы рук, технологические жидкости или полировальные составы. Даже тонкая невидимая плёнка может нарушить смачивание поверхности расплавленным порошком и ухудшить сцепление.
Для обезжиривания применяют водные щелочные составы, специализированные моющие средства и растворители. Выбор зависит от материала детали, типа загрязнения, доступного оборудования и последующих этапов обработки.
Водные составы удобны для серийного производства и часто встраиваются в линию подготовки. Деталь обрабатывают раствором, а затем тщательно промывают. Для результата важны концентрация и температура рабочего раствора, время контакта, состояние ванны и качество промывки.
Если моющий состав остался на поверхности, проблема просто меняет форму: вместо масла на металле может остаться химический остаток. Поэтому обезжиривание — не отдельное действие, а часть последовательности «обработка — промывка — сушка».
Растворитель может быть удобен для локального удаления конкретных загрязнений или подготовки небольшого количества деталей. Но протирание не всегда равнозначно полноценному обезжириванию: загрязнение может размазаться по поверхности, а не удалиться. Также важно не оставить ворс, переносимый с салфетки, и не занести силикон или масло с загрязнённой ветоши.
Растворитель должен быть совместим с материалом и условиями производства. Работу с ним проводят с соблюдением требований пожарной безопасности и инструкций производителя.
На поверхности могут оставаться радужные разводы, жирные пятна, следы пальцев или локальные зоны, которые вода смачивает иначе, чем остальную деталь. Однако визуальный осмотр не выявляет все загрязнения. Для повторяемого результата на производстве контролируют рабочий раствор, промывку и состояние поверхности по утверждённой технологической карте.
Ключевой вывод: обезжиривание перед порошковой окраской нельзя заменять простым обдувом или протиранием сухой тканью. Но сложность процесса можно подбирать под реальное загрязнение и требования к изделию.
Слово «очистка» объединяет разные операции. Одни удаляют масло, другие — ржавчину и окалину, третьи формируют нужный профиль поверхности. Они не всегда заменяют друг друга.
К механическим способам относят ручную обработку щётками, шлифование, зачистку абразивными кругами и обработку инструментом.
Плюсы:
- можно обработать конкретный участок;
- не требуется сложная линия;
- удобно удалять заусенцы, остатки сварки и локальную ржавчину;
- метод подходит для единичных деталей и ремонта.
Минусы:
- качество сильно зависит от оператора;
- трудно добиться одинакового результата на большой партии;
- можно сгладить поверхность или повредить геометрию;
- пыль и абразивные частицы нужно удалить до окраски;
- механическая обработка сама по себе не удаляет масло.
Механический способ полезен для локального ремонта, но не следует считать его универсальной заменой полноценной подготовки. Например, шлифование ржавого участка не гарантирует, что в углублениях и швах не останутся продукты коррозии.
Пескоструйная или дробеструйная обработка очищает металл направленным потоком абразива. Для этого используют разные установки и материалы — конкретный выбор зависит от детали и требований к поверхности. Термин «пескоструйная обработка» часто применяется в быту как общее обозначение, хотя в производстве абразив и оборудование могут отличаться.
Плюсы:
- эффективно удаляются окалина, ржавчина и старое покрытие;
- можно обработать сложный рельеф;
- создаётся определённый профиль поверхности, способствующий сцеплению покрытия;
- качество при правильно настроенном процессе легче повторять, чем при ручной зачистке.
Минусы:
- нужны оборудование, безопасная рабочая зона и удаление пыли;
- чрезмерная обработка может повредить тонкие стенки и кромки;
- после струйной очистки деталь важно защитить от повторного загрязнения и коррозии;
- абразив и пыль необходимо удалить из полостей, отверстий и сварных соединений;
- абразивоструйная обработка не заменяет обезжиривание.
Пескоструйная обработка металла: зачем она нужна? В первую очередь — чтобы убрать прочно сцепленные загрязнения и продукты коррозии, а также получить подходящую поверхность под покрытие. Она особенно уместна при наличии окалины, развитой ржавчины, старой краски или повышенных требований к долговечности.
Но всегда ли без неё нельзя? Нет. Если деталь новая, чистая, без окалины и глубокой коррозии, а процесс предусматривает эффективную химическую подготовку, абразивоструйная операция может быть избыточной. Решение принимают по состоянию поверхности и требованиям к изделию, а не по правилу «чем больше обработки, тем лучше».
Химическая обработка использует составы, которые растворяют или удаляют загрязнения, а в некоторых технологических схемах помогают убрать оксиды и подготовить поверхность к конверсионному покрытию.
Плюсы:
- удобно обрабатывать партии изделий;
- можно охватить участки, к которым сложно подобраться вручную;
- последовательность легко автоматизировать;
- некоторые процессы совмещают несколько функций.
Минусы:
- нужна совместимость химии с материалом;
- параметры растворов требуется контролировать;
- качество зависит от промывки и сушки;
- неправильно выбранная химия может вызвать травление, пятна или остаточные соли;
- необходимо соблюдать требования к обращению с растворами и утилизации.
Химическая очистка особенно чувствительна к дисциплине процесса. Нельзя просто «замочить деталь на подольше»: время, концентрация и температура должны соответствовать инструкции к составу и технологической карте.
Фосфатирование металла — это химическая обработка, при которой на поверхности формируется конверсионный слой. Он отличается от нанесённой сверху краски: это не самостоятельное финишное покрытие, а промежуточная подготовка основания.
Для порошковой окраски часто используют технологические схемы с конверсионными покрытиями, рассчитанные на конкретный металл и условия эксплуатации. Они могут улучшить сцепление и повысить коррозионную стойкость всей системы. Однако эффект зависит от типа процесса, качества промывки и совместимости с последующей краской.
- изделие эксплуатируется на улице;
- возможен регулярный контакт с влагой или конденсатом;
- деталь имеет высокую стоимость или трудоёмкий монтаж;
- требуется длительная защита от коррозии;
- заказчик предъявляет конкретные требования к системе покрытия;
- продукция выпускается серийно и нужен устойчивый повторяемый результат.
Для неответственных изделий, используемых в сухом помещении, может быть достаточно правильно выбранной очистки, обезжиривания и соблюдения режима окраски. Это решение допустимо только тогда, когда оно соответствует условиям эксплуатации и не противоречит техническим требованиям заказчика или производителя покрытия.
Упрощение не означает отказ от контроля. Даже при отсутствии фосфатирования поверхность должна быть чистой, сухой и защищённой от повторного загрязнения.
Фосфатирование не исправит остатки масла, ржавчину в швах, недостаточную промывку или сушку. Если на детали остались соли или влага, конверсионный этап не гарантирует хорошую адгезию.
Поэтому на вопрос «фосфатирование металла: что это и обязательно ли оно?» нет универсального ответа. Это один из инструментов подготовки. Его необходимость определяют материал, тип загрязнений, условия эксплуатации, требуемая долговечность и спецификация покрытия.
После водной химической обработки изделие необходимо высушить до нанесения порошка. Влага в отверстиях, нахлёстах, сварных зонах и полостях может привести к дефектам при нагреве. Остатки моющего состава или промывной воды также способны ухудшить качество покрытия.
Сушка особенно важна для деталей сложной формы. Внешне металл может казаться сухим, хотя внутри полого профиля или в нижней части углубления остаётся вода. В таких случаях нужно учитывать положение детали, конструкцию подвесов, продолжительность сушки и движение воздуха.
После очистки нельзя надолго оставлять металл в пыльной, влажной или загрязнённой зоне. Повторное загрязнение способно свести на нет предыдущие операции.