0 р.
Оформить заказ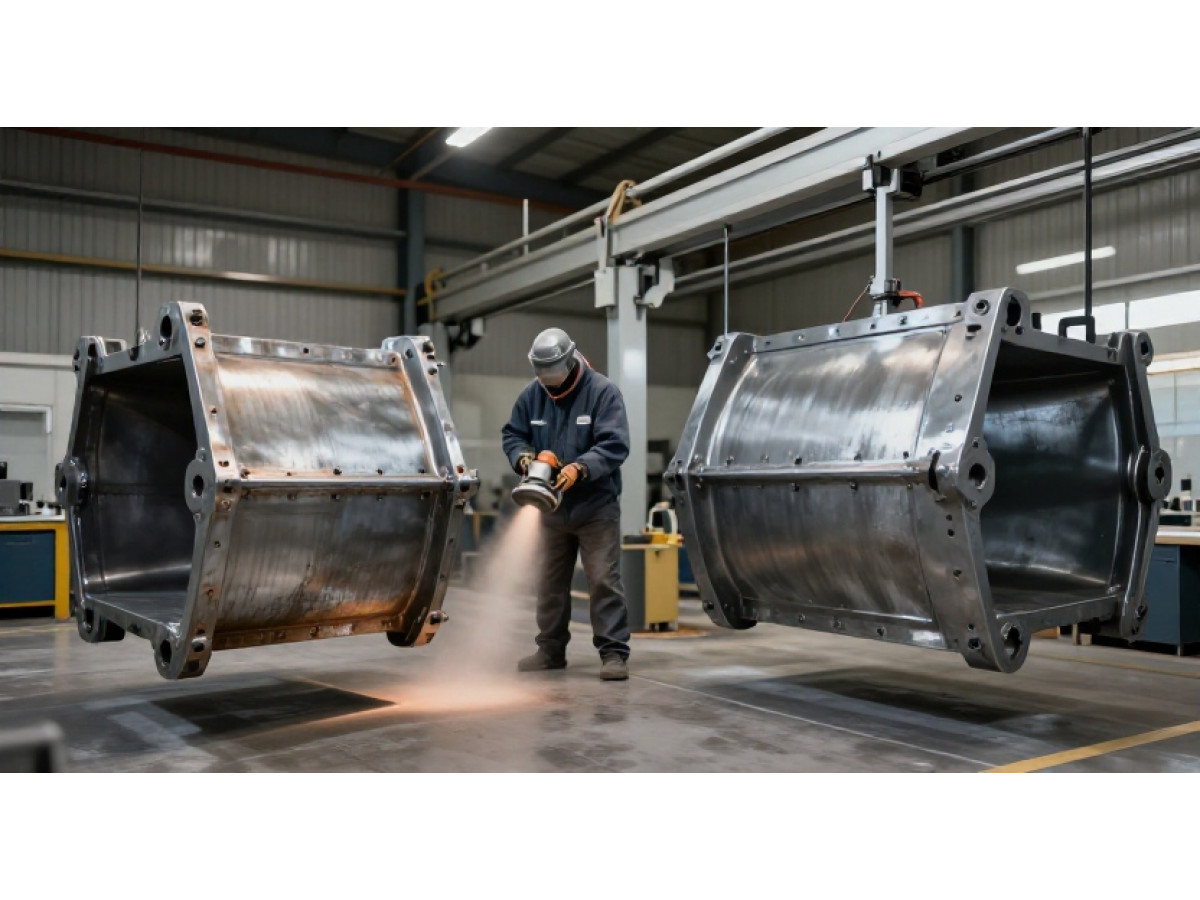
Порошковая окраска может быть выгоднее жидкой, но сама технология не гарантирует низкую себестоимость. Расход порошка зависит не только от площади детали: на него влияют толщина покрытия, форма изделия, настройки оборудования и возврат порошка. А некачественная подготовка поверхности или неверный режим печи могут привести к браку и повторной окраске — затратам, которые легко перекрывают экономию на материале.
В этой статье разберём, как оценивать расход порошковой краски на м², считать себестоимость покрытия, выявлять причины брака и оценивать окупаемость линии порошковой окраски. Приведём формулы и пример расчёта, которые можно адаптировать под конкретный участок.
Распространённая ошибка при сравнении материалов — умножить цену килограмма порошковой краски на предполагаемый расход и считать результат себестоимостью. На деле в экономику окраски входят:
- порошковая краска, включая потери и неиспользуемый остаток;
- подготовка поверхности: обезжиривание, фосфатирование или другие операции;
- электроэнергия и газ для печи;
- труд операторов и наладчиков;
- амортизация, обслуживание и ремонт оборудования;
- упаковка, перемещение и контроль качества;
- брак, доработка и повторная окраска;
- стоимость переналадки и очистки оборудования при смене цвета.
Поэтому сравнивать нужно не цену килограмма, а стоимость годного покрытия с требуемыми характеристиками. Если более дорогой порошок даёт стабильную толщину, хорошо наносится и реже приводит к браку, он может оказаться экономичнее дешёвого аналога.
Единой нормы, подходящей для всех изделий и линий, нет. Теоретический расход можно оценить по толщине слоя и плотности порошкового покрытия. Практический расход будет выше: часть материала не осаждается на детали, остаётся в оборудовании или теряется при смене цвета.
Для предварительной оценки используют формулу:
Расход, г/м² = толщина покрытия, мкм × плотность покрытия, г/см³
Например, если плёнка имеет толщину 70 мкм, а плотность отверждённого покрытия — около 1,5 г/см³, теоретический расход составит:
70 × 1,5 = 105 г/м².
Это ориентир для сплошной плоской поверхности. Он не учитывает профиль детали, настройки распыления, возврат порошка и потери.
> Плотность и рекомендуемую толщину следует брать из технической документации конкретного материала. Значения для разных типов порошка могут отличаться.
На практике показатель рассчитывают по балансу материала:
Практический расход, г/м² = масса свежего порошка, израсходованная за период / площадь годных окрашенных изделий за этот период.
Если на участок подали 100 кг свежего порошка и получили 850 м² годного покрытия, фактический расход составил:
100 000 / 850 = 118 г/м².
Для корректного замера важно учитывать именно свежий порошок и годный выпуск. Если посчитать материал, поданный в систему, но не учесть возврат, остатки и брак, результат будет искажён.
Нормы расхода порошковой краски нужны не только для планирования закупки. Они помогают заметить изменение в процессе. Сравнивать показатель имеет смысл при одинаковых условиях:
- одна и та же марка и цвет порошка;
- сопоставимая толщина плёнки;
- одинаковая геометрия изделий или близкий ассортимент;
- стабильная загрузка подвесок;
- одинаковый способ учёта возвратного порошка;
- учёт только годных деталей.
Для сложных изделий полезно рассчитывать расход отдельно по группам: плоские детали, профили, решётки, корпуса с внутренними полостями. Один усреднённый показатель для разнородной продукции может скрыть перерасход на конкретном типе изделий.
Факторы перерасхода порошка условно делятся на три группы: особенности детали, настройки нанесения и потери при обращении с материалом.
Плоская панель и сварная рама одинаковой площади окрашиваются по-разному. На расход влияют:
- углы, кромки и выступы;
- глубокие полости и экранированные участки;
- мелкие детали и большое количество подвесов;
- ажурные конструкции, решётки и перфорация;
- внутренняя поверхность коробчатых изделий;
- расстояние между деталями на подвеске.
В углах и на кромках покрытие может набираться быстрее, а в углублениях — наноситься неравномерно. Оператор нередко пытается компенсировать труднодоступные зоны увеличением подачи порошка. Это повышает расход, но не всегда устраняет непрокрас: проблему могут вызвать неправильное положение детали, электростатическое экранирование или неудачная траектория нанесения.
Чем выше заданная толщина, тем больше масса материала на единицу площади. Однако увеличение толщины не всегда улучшает результат. Слишком толстый слой может ухудшить внешний вид, увеличить время отверждения для прогрева изделия и привести к дефектам, характерным для конкретного материала.
Рабочую толщину нужно выбирать по техническому листу порошка и требованиям к изделию, а контролировать — измерителем толщины покрытия. Настройка «на глаз» обычно ведёт либо к перерасходу, либо к нестабильному результату.
Избыточный расход возникает, если параметры нанесения не согласованы с деталями и порошком. Проверить стоит:
- напряжение и ограничение тока;
- расход порошка и транспортирующего воздуха;
- давление воздуха для формы факела;
- расстояние от пистолета до изделия;
- угол и скорость прохода;
- состояние сопла, электродов и шлангов;
- заземление детали и подвесной системы.
Перерасход может быть следствием как избыточной подачи, так и неэффективного осаждения. Если порошок плохо удерживается на детали, оператору приходится наносить его повторно. Поэтому полезно измерять не только подачу, но и фактическую толщину, долю возврата и процент годных изделий.
Возврат порошка позволяет использовать неосевший материал повторно, если конструкция оборудования и требования к качеству это допускают. Но рекуперация не означает стопроцентное возвращение порошка в производственный цикл. Часть материала:
- оседает на фильтрах, стенках камеры и воздуховодах;
- собирается с загрязнениями;
- теряется при очистке оборудования;
- удаляется при смене цвета;
- становится непригодной из-за смешения оттенков или фракций.
Частая смена цвета особенно заметно влияет на экономику при коротких партиях. Если участок перекрашивает изделия несколькими цветами в течение смены, время на очистку и потери порошка нужно закладывать в расчёт отдельной строкой.
Брак при порошковой окраске: причины могут появиться на любой стадии — от подготовки поверхности до охлаждения изделия. Важно не только устранять дефект, но и выяснять, на каком этапе он возник. Иначе участок будет оплачивать повторную окраску, сохраняя источник проблемы.
Подготовка влияет на сцепление покрытия с металлом и устойчивость изделия в эксплуатации. Остатки масла, смазки, пыли, окалины и коррозии могут привести к отслоению, кратерам, пузырям и другим дефектам.
Типичные причины:
- неподходящий режим обезжиривания;
- слишком короткое или долгое воздействие состава;
- загрязнённая ванна или неверная концентрация раствора;
- недостаточное промывание;
- плохое качество воды;
- повторное загрязнение после мойки;
- несвоевременная сушка;
- коррозия, окалина или абразивная пыль на поверхности.
Если покрытие отслаивается, не стоит сразу менять порошок или увеличивать толщину. Сначала нужно проверить состояние поверхности и весь маршрут подготовки. При необходимости выполняют тесты адгезии и оценивают чистоту детали после каждой операции.
Влага в воздухе, порошке или на поверхности изделия способна нарушить стабильность нанесения. В результате материал может подаваться неравномерно, плохо заряжаться или образовывать дефекты. Риск выше при хранении порошка в открытой упаковке, резких перепадах температуры и недостаточно осушенном сжатом воздухе.
Практические меры:
- хранить порошок в заводской упаковке и соблюдать условия производителя;
- не использовать материал с комками или признаками увлажнения без оценки его пригодности;
- контролировать осушитель и фильтры сжатого воздуха;
- не наносить покрытие на изделие с конденсатом;
- учитывать температуру детали и цеха при переносе изделий между зонами.
Порошковая краска должна пройти отверждение по режиму, установленному производителем. Ключевой параметр — температура самого изделия, а не только показание панели печи. Толстостенная или массивная деталь прогревается дольше, чем тонкий лист, поэтому одинаковое время нахождения в печи не гарантирует одинаковую степень полимеризации.
Распространённые ошибки:
- слишком короткая выдержка;
- недостаточная температура металла;
- чрезмерная температура или длительное отверждение;
- неравномерный нагрев по объёму печи;
- перегрузка конвейера;
- неверная скорость движения изделий;
- отсутствие проверки температуры детали.
Недоотверждённое покрытие может иметь недостаточную механическую или химическую стойкость. Перегрев способен привести к изменению цвета и ухудшению внешнего вида. Для проверки используют температурный регистратор, устанавливаемый на изделие или контрольную деталь, а результат сопоставляют с техническим листом материала.
На качество также влияют загрязнённая камера, износ оборудования, нестабильная толщина слоя, плохое заземление и неправильная подвеска. Удобно вести журнал дефектов: отмечать тип изделия, партию порошка, оператора, смену, настройки нанесения и режим печи. Через несколько недель такой журнал часто показывает повторяющуюся причину брака.
Полная стоимость дефекта включает:
- материал, уже нанесённый на изделие;
- очистку или удаление старого покрытия;
- повторную подготовку поверхности;
- порошок и энергию на второй цикл;
- дополнительное время оператора;
- повторный контроль;
- задержку отгрузки или замену изделия.
Порошковая окраска, порошковая краска, расход порошковой краски, нормы расхода порошка, себестоимость покраски, брак при порошковой окраске, перерасход порошка, экономия порошка, линия порошковой окраски, окупаемость оборудования, аудит участка окраски, расчет стоимости покрытия